
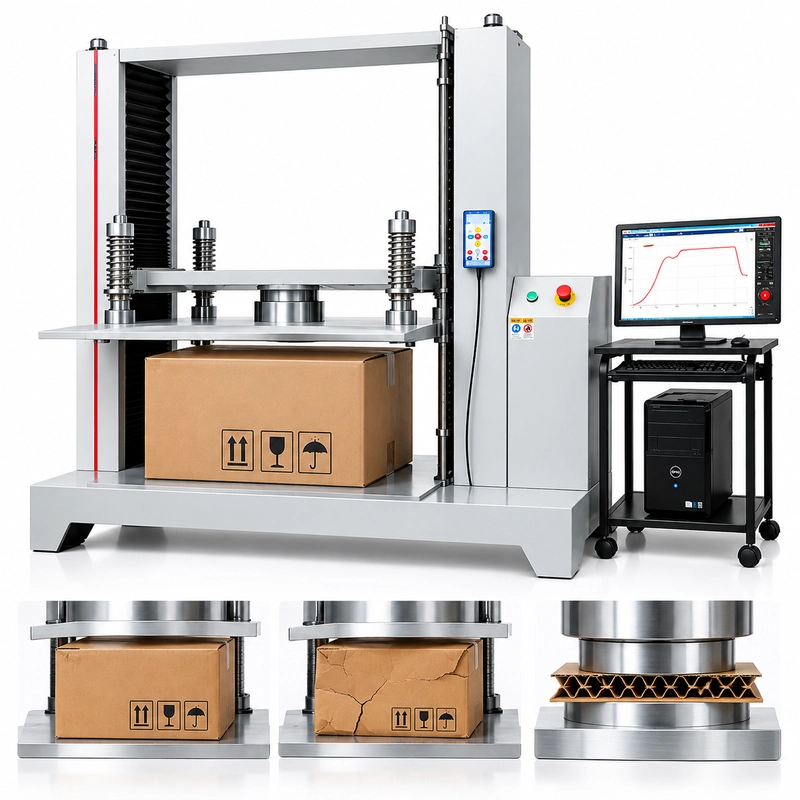
"พัสดุที่ใหญ่ที่สุดของเราหนัก 45 กิโลกรัม เราควรสั่งเครื่องทดสอบแรงอัด 10 kN หรือ 20 kN ดี?"
เรามักเห็นคําถามนี้
ในรูปแบบต่าง ๆ อยู่บ่อยครั้งข้อมูลที่ขาดหายไปไม่ใช่มิติของแพ็กเกจอีกมิติหนึ่ง มันคือแรงที่การทดสอบต้องใช้และวัด
น้ําหนักของบรรจุภัณฑ์ไม่ได้บอกแรงบีบอัดที่ทําให้กล่องกระดาษบิดงอหรือยุบตัว การเลือกเครื่องจักรที่ใหญ่ที่สุดที่มีอยู่ก็ไม่ได้ให้การตั้งค่าที่ดีที่สุดสําหรับการทดสอบแรงต่ําโดยอัตโนมัติ
การตัดสินใจเรื่องความจุที่มีประโยชน์จะแยกออกเป็นสี่สิ่ง:
น้ําหนักบรรจุภัณฑ์
แรงอัดที่ต้องการหรือคาดหวัง
ช่วงการวัดแรง
ความจุเครื่องจักรสูงสุด
สําหรับเครื่องทดสอบแรงอัดบรรจุภัณฑ์ที่มีแรงดัน 10, 20 หรือ 50 kN การเลือกควรเริ่มต้นจากแรงทดสอบ ไม่ใช่น้ําหนักที่พิมพ์บนเอกสารจัดส่ง
น้ําหนักของบรรจุภัณฑ์ไม่ได้กําหนดความจุของเครื่องทดสอบ
ลองหยิบแพ็กเกจที่บรรจุเต็มแล้วมีมวล:
40 กก.
แรงโน้มถ่วงโดยประมาณของมันคือ:
40 × 9.81 ≈ 392 N = 0.392 kN
การคํานวณถูกต้อง
บทสรุป:
"ดังนั้นแพ็กเกจจึงต้องการกําลังอัดน้อยกว่า 1 kN"
แต่คงไม่เป็นเช่นนั้น
การทดสอบการอัดกล่องจะสร้างแรงอัดภายนอกต่อโครงสร้างของแพ็กเกจ แรงที่โครงสร้างนั้นบิดเบี้ยว บิดงอ หรือยุบตัวขึ้นอยู่กับวิธีที่มันรับแรง
สําหรับกล่องลูกฟูก อาจได้รับผลกระทบจากโครงสร้างแผ่นไม้ การผสมฟลูต รูปทรงแผง มุม รอยต่อ และการปิด ถาดภายใน พาร์ติชัน หรือตัวผลิตภัณฑ์เองสามารถเปลี่ยนเส้นทางการรับน้ําหนักได้ ความชื้นและการปรับสภาพสามารถเปลี่ยนการตอบสนองของแผ่นไม้หยักได้ การปฐมนิเทศการสอบก็สําคัญเช่นกัน
ดังนั้น แพ็กเกจสองชิ้นจึงอาจมีมวลที่เติมเท่ากันแต่พฤติกรรมการบีบอัดแตกต่างกันมาก

ดังนั้นเมื่อมี RFQ กล่าวว่า:
น้ําหนักบรรจุภัณฑ์: 40 กก.
เครื่องทดสอบที่ต้องการ: 20 kN
คําถามถัดไปของเราคือ:
อะไรเป็นสาเหตุที่ทําให้เกิดความต้องการ 20 kN?
ถ้าคําตอบคือ "พัสดุหนัก" ความต้องการแรงก็ยังต้องถูกกําหนด
เริ่มต้นด้วยแรงที่การทดสอบต้องถึง
มีจุดเริ่มต้นที่พบได้บ่อยสามประการ
ข้อมูลการบีบอัดย้อนหลัง
หากแพ็กเกจนั้นได้รับการทดสอบแล้ว ผลลัพธ์ก่อนหน้านี้มักจะมีประโยชน์มากกว่าการคาดเดาเชิงทฤษฎี
สมมติว่าโหลดสูงสุดที่เป็นตัวแทนห้าแบบคือ:
4.1 / 4.6 / 4.4 / 4.8 / 4.5 kN
ตอนนี้มีหลักฐานว่าบริเวณทดสอบปกติอยู่ที่ประมาณ 4–5 kN
อย่าใช้ผลลัพธ์ที่สะดวกเพียงอย่างเดียว ลองดูกลุ่มตัวแทนและพิจารณาว่าผลลัพธ์ในแต่ละแพ็คเกจแตกต่างกันมากน้อยเพียง
ใดข้อกําหนดการทดสอบที่กําหนดไว้
บางครั้งขั้นตอนก็บอกแรงไว้แล้ว
ตัวอย่างเช่น:
ใช้แรงกด12 kN และรักษาน้ําหนักไว้ตามระยะเวลาการเก็บที่กําหนด
ปัจจุบัน 12 kN เป็นความต้องการอุปกรณ์ที่ทราบกันดี
น้ําหนักของพัสดุไม่ใช่ปัจจัยหลักในการเลือกแรงอีกต่อไป
แรงล้มเหลวที่ไม่ทราบ
สิ่งนี้พบได้บ่อยในการออกแบบบรรจุภัณฑ์ใหม่
อย่าคิดตัวเลขขึ้นมาเพียงเพราะแบบฟอร์ม RFQ มีข้อความว่างว่า "ความจุ"
เขียน:
แรงสูงสุดที่คาดว่าจะเกิดขึ้น: ไม่ทราบ
จากนั้นให้ข้อมูลการก่อสร้างบรรจุภัณฑ์ ขนาด มวลบรรจุ บรรจุภัณฑ์ภายใน ทิศทางการทดสอบ และขั้นตอน
แรงที่ไม่ทราบชนิดเป็นสิ่งที่ต้องคํานึงถึงในระหว่างการตั้งค่า—ไม่ใช่สิ่งที่ต้องซ่อนไว้หลังการเลือก 20 หรือ 50 kN ตามสุ่ม
โหลดเป้าหมายกับโหลดที่ล้มเหลวไม่ใช่สิ่งเดียวกัน
ความแตกต่างนี้ง่ายที่จะมองข้าม
พิจารณาข้อกําหนดสองข้อนี้:
ทดสอบ A: กด 12 kN ค้างไว้
และ:
การทดสอบ B: บีบอัดแพ็กเกจจนโครงสร้างเสียหาย ตัวอย่างก่อนหน้านี้ล้มเหลวประมาณ 12 kN
ทั้งสองกล่าวถึง 12 kN
พวกเขาไม่ได้อธิบายการทดสอบเดียวกัน
ในการทดสอบ A 12 kN คือโหลดเป้าหมายที่กําหนดไว้ เครื่องจักรต้องเข้าถึงและควบคุมโหลดที่ต้องการตามขั้นตอน
ในการทดสอบ B 12 kN เป็นบริเวณที่สังเกตหรือประมาณการความล้มเหลว ตัวอย่างอื่นอาจล้มเหลวต่ํากว่านั้น หรืออาจอยู่ต่อจากมัน
ความแตกต่างนี้มีความสําคัญเมื่อพิจารณาความจุที่สูงกว่าแรงที่คาดไว้
สําหรับการทดสอบแรงเป้าหมายที่ทราบ จุดทดสอบที่ต้องการอาจถูกกําหนดไว้อย่างชัดเจน
สําหรับการทดสอบแบบทําลายล้าง โดยเฉพาะกับแพ็กเกจใหม่ แรงบนสุดอาจมีความไม่แน่นอนมากขึ้น
ก่อนจะพูดถึง "ส่วนต่างความปลอดภัย" ให้ตรวจสอบว่าคุณมีตัวเลขใดในสองตัวเลขนี้:
โหลดเป้าหมายที่ต้องการ
หรือ
ภาระความล้มเหลวที่คาดไว้
ไม่ควรปฏิบัติต่อสิ่งเหล่านี้
แทนกันความจุ ช่วงการวัด และช่วงการทํางานแตกต่างกัน
สมมติว่ากล่องของคุณปกติจะสร้างแรงสูงสุดรอบ ๆ ดังนี้:
4–6 kN
คุณจะได้รับใบเสนอราคาสําหรับระบบที่ระบุไว้ดังนี้:
10 kN
20 kN
50 kN
ตัวเลขเหล่านี้สําคัญ แต่ไม่ได้ตอบทุกคําถามเกี่ยวกับการวัดแรง
การแยกสามแนวคิด
ออกจากกันจะช่วยได้ความจุของเครื่องจักร
ความสามารถแรงสูงสุดที่กําหนดของเครื่องจักรหรือการกําหนดค่าระบบที่เสนอ
ช่วงการวัดแรง
ช่วงแรงที่เกี่ยวข้องกับการกําหนดค่าการวัดที่เสนอ
อย่าสมมติว่าคุณรู้รายละเอียดทุกอย่างของการกําหนดค่าการวัดแรงจากตัวเลขเฟรมเพียงอย่างเดียว ขอให้ผู้จัดหาระบุว่ามีอะไรถูกจัดหาจริง และข้อกําหนดของแรงงานนั้นใช้บังคับอย่างไร
ช่วงการทํางานปกติ
ภูมิภาคที่ปกติแล้วจะมีการทดสอบแพ็กเกจจริง
หากการทดสอบส่วนใหญ่อยู่ระหว่าง 4 ถึง 6 kN นี่คือช่วงที่คุณจะใช้ซ้ํา ไม่ใช่แค่ตัวเลขเล็ก ๆ ระหว่างทางไปสู่ความจุสูงสุดของเครื่อง

สิ่งนี้เปลี่ยนคําถามที่คุณควรถามซัพพลายเออร์
แทนที่จะทําแค่:
"ความจุสูงสุดคือเท่าไหร่?"
ถาม:
"ช่วงการวัดแรงที่เสนอคืออะไร และความแม่นยําถูกกําหนดอย่างไรในช่วงที่เราใช้จริง?"
สิ่งนี้จะสําคัญเป็นพิเศษเมื่อความแม่นยําถูกระบุเป็นเปอร์เซ็นต์ของขนาดเต็ม
ทําไม ±1% F.S. จึงสําคัญเมื่อเปรียบเทียบกําลังการผลิต
ITM-LAB RS-8401 ระบุความแม่นยําในการโหลดดังนี้:
±1% F.S.
F.S. หมายถึงขนาดเต็ม
ข้อกําหนดขนาดเต็มไม่ควรถูกอ่านเหมือนเป็นข้อกําหนดเปอร์เซ็นต์ของการอ่าน
การคํานวณนั้นง่ายมาก
ตัวอย่างเช่น:
10 kN × 1% = 0.10 kN
ในขณะที่:
50 kN × 1% = 0.50 kN
ตัวเลขเหล่านี้เป็นตัวอย่างทางคณิตศาสตร์ของความหมายของ 1% ของขนาดเต็ม
มันไม่ใช่ใบรับรองการสอบเทียบ และไม่ควรตีความว่าความผิดพลาดในการวัดจริงที่จุดทดสอบแต่ละจุดจะเท่ากับค่าเหล่านั้นเสมอไป
ข้อกําหนดของระบบที่เกี่ยวข้องและการตั้งค่าที่สอบเทียบแล้วยังต้องได้รับการยืนยัน

นี่หมายความว่าอย่างไรเมื่อซื้อเครื่องทดสอบ?
สมมติว่าการทดสอบการอัดส่วนใหญ่ของคุณเกิดขึ้นที่ประมาณ 4 kN
อย่าเปรียบเทียบข้อเสนอขนาด 10 kN กับ 50 kN เพียงแค่ถามว่า:
"ทั้งสองเครื่องสามารถไปถึง 4 kN ได้ไหม?"
ความจุสูงสุดตอบคําถามนั้นได้
มันไม่ได้ตอบคําถามเรื่องการวัด
ถามว่าความแม่นยําของแรงถูกกําหนดอย่างไรสําหรับแต่ละการตั้งค่าที่เสนอในช่วงที่คุณตั้งใจจะใช้จริง
แต่ไม่ได้ หมายความว่าเครื่องที่มีความจุต่ําสุดจะเป็นเครื่องที่ถูกต้องโดยอัตโนมัติ
หมายถึง:
ความจุสูงสุดที่มากขึ้นและความเหมาะสมที่ดีกว่าสําหรับช่วงการทํางานเฉพาะไม่ใช่ข้ออ้างเดียวกัน
10 kN เทียบกับ 20 kN กับ 50 kN: ควรเปรียบเทียบอย่างไร?
ไม่มีกฎสากลที่เชื่อถือได้ เช่น:
10 kN = กล่องขนาดเล็ก
20 kN = กล่องขนาดกลาง
50 kN = กล่องขนาดใหญ่
ขนาดกล่องมีผลต่อซองทดสอบที่ต้องการเป็นหลัก มันไม่ได้กําหนดความแข็งแรงของการบีบอัดบรรจุภัณฑ์โดยตรง
ปัญหาเดียวกันนี้เกิดขึ้นกับ:
10 kN = บรรจุภัณฑ์น้ําหนักเบา
20 kN = แพ็กเกจขนาดกลาง
50 kN = พัสดุหนัก
น้ําหนักของพัสดุเพียงอย่างเดียวก็ไม่สามารถตัดสินใจเรื่องนี้ได้เช่นกัน
การเปรียบเทียบที่มีประโยชน์มากกว่าคือ:
สังเกตสิ่งที่ขาดหายไปจากตาราง:
"น้ําหนักของพัสดุเหมาะสม"
ไม่มีคุณค่าสากลที่ซื่อสัตย์ให้ใส่ไว้ที่นั่น
สิ่งเดียวกันนี้ก็เป็นจริงสําหรับ:
"ขนาดกล่องที่เหมาะสม"
แพ็กเกจขนาดใหญ่แต่สร้างไม่แน่นอาจเสียหายได้ด้วยแรงน้อยกว่าแพ็กเกจขนาดเล็กที่เสริมความแข็งแรงอย่างหนัก
เลือกความจุจากความต้องการกําลัง เลือกพื้นที่ทดสอบจากซองบรรจุภัณฑ์
ควร
เหลือความจุเกินกว่าแรงที่คาดไว้มากแค่ไหน?
ไม่มีกฎสากลที่ 20% สําหรับการทดสอบการอัดบรรจุภัณฑ์ทุกครั้ง
รับแพ็กเกจที่มีผลลัพธ์สูงสุดล่าสุดเหล่านี้:
4.1 / 4.6 / 4.4 / 4.8 / 4.5 kN
เปรียบเทียบกับแพ็กเกจใหม่ที่ทีมวิศวกรรมกล่าวว่า:
"เราคิดว่ามันจะล้มเหลวที่ประมาณ 5 kN แต่เราไม่เคยทดสอบมันมาก่อน"
ตัวเลขที่ชื่ออาจดูคล้ายกัน
แต่ความไม่แน่นอนนั้นไม่ใช่
ความสูงในการปฏิบัติงานที่เหมาะสมอาจขึ้นอยู่กับ:
- ความแปรผันระหว่างตัวอย่าง; ไม่ว่าจะเป็นแรงที่
- วัด ประมาณค่า หรือระบุไว้;
- การทดสอบน้ําหนักเป้าหมายเทียบกับการทดสอบทําลาย;
- ขั้นตอนที่ใช้บังคับ;
- ขีดจํากัดการทํางานและโอเวอร์โหลดของระบบ;
- และกําหนดข้อกําหนดการทดสอบในอนาคต
ด้วยเหตุนี้ จึงหลีกเลี่ยงการพลิก:
แรงที่คาดหวัง × 1.2
เข้าสู่สูตรการเลือกอุปกรณ์สากล เว้นแต่จะมีข้อกําหนดเฉพาะภายในหรือภายนอกที่กําหนดขอบเขตนั้น
คําถามที่ดีกว่าคือ:
แรงสูงสุดที่การทดสอบนี้จะไปถึงได้อย่างสมเหตุสมผลคือเท่าไร รวมถึงความไม่แน่นอนที่เรามีจริง ๆ ด้วย?
จากนั้นประเมินระบบตามข้อกําหนดนั้น
ถ้าแรงบีบอัดสูงสุดไม่ทราบแน่ชัดล่ะ?
อย่าแก้แรงที่ไม่ทราบโดยอัตโนมัติด้วยการสั่งเครื่องที่ใหญ่ที่สุด
เริ่มจากหลักฐานที่มีอยู่
ข้อมูลการทดสอบก่อนหน้านี้?
ใช้ช่วงจริงและความแปรปรวน
จํานวนลูกค้าไว้แล้วใช่ไหม?
ใช้จุดทดสอบที่ต้องการ
ข้อมูลแพ็กเกจเปรียบเทียบที่เชื่อถือได้?
ใช้เป็นการประมาณการ โดยคํานึงถึงความแตกต่างของโครงสร้างและสภาพการทดสอบ
ดีไซน์ใหม่หมดเลยเหรอ?
ให้แรงกดถูกทําเครื่องหมายว่าไม่รู้จักและบันทึกพัสดุไว้
สําหรับแพ็กเกจใหม่ ข้อมูลที่เป็นประโยชน์ประกอบด้วย:
การก่อสร้าง
W × D × H
มวลที่เติมเต็ม
บรรจุภัณฑ์ภายใน
สภาพว่างเปล่า / เติมเต็ม
ทิศทาง
การฝึกฝน
ขั้นตอนมาตรฐาน / ขั้นตอนลูกค้า
วัตถุประสงค์ไม่ใช่การคํานวณแรงเสียที่แม่นยําจากอินพุตเหล่านี้เพียงอย่างเดียว
เพื่อทําให้ความไม่แน่นอนปรากฏชัดก่อนที่จะระบุอุปกรณ์
สามการตัดสินใจด้านความจุที่เราจะจัดการแตกต่างกัน
RFQ จริง ๆ ทําให้ความแตกต่างชัดเจนขึ้น
"กล่องของเรามักจะเสียประมาณ 4–5 kN แต่เราต้องการ 50 kN สําหรับอนาคต"
ห้องปฏิบัติการให้ผลลัพธ์ล่าสุด 5 ประการ:
4.1, 4.6, 4.4, 4.8 และ 4.5 kN
นี่เป็นข้อมูลที่มีประโยชน์ พื้นที่ทํางานปัจจุบันมีเอกสาร
ประกอบค่อนข้างดีผู้ซื้อยังต้องการความยืดหยุ่นในอนาคต
นั่นเป็นข้อกําหนดที่ชอบธรรม—แต่ "อนาคต" ยังต้องมีนิยามอีกนิด
แพ็กเกจแรงสูงถูกวางแผนไว้แล้วหรือยัง? ช่วงแรงที่คาดหวังคือเท่าไหร่? มีโปรแกรมลูกค้าอยู่เบื้องหลังข้อกําหนดนี้หรือไม่ หรือว่า 50 kN ถูกเลือกเพียงเพราะเป็นจํานวนที่ใหญ่ที่สุดที่มีอยู่?
ความต้องการ 4–5 kN ในปัจจุบันและความต้องการในอนาคตควรได้รับการบันทึกไว้ทั้งสอง
อย่างจากนั้นการตั้งค่าที่เสนอสามารถตรวจสอบกับทั้งสองฝ่ายได้
"ลูกค้าของเราต้องการ 12 kN สําหรับการทดสอบการยึด"
ครั้งนี้เริ่มต้นต่างออกไป
ขั้นตอนของลูกค้าต้องการให้พัสดุมีแรงถึง 12 kN และอยู่ภายใต้โหลดตามระยะเวลาที่กําหนด
การกําหนดค่าที่มีความจุสูงสุดต่ํากว่า 12 kN ไม่สามารถทําตามความต้องการนี้ได้
นั่นช่วยขจัดความจุที่ไม่เพียงพอได้ทันที
แต่การตรวจสอบอุปกรณ์ไม่ได้จบแค่นั้น
ผู้จัดหายังต้องเข้าใจว่า 12 kN คือแรงสูงสุดที่คาดหวังระหว่างการทดสอบหรือไม่ ข้อกําหนดการควบคุมใดที่ใช้ระหว่างการถือ และข้อกําหนดแรงรอบจุดทดสอบนั้นใช้อย่างไร
โหลดเป้าหมายที่ทราบช่วยแก้ปัญหาความจุบางส่วน—ไม่ใช่การกําหนดค่าระบบทั้งหมด
กล่องส่งออกแบบสองชั้นใหม่ ไม่มีข้อมูล BCT มาก่อน
โครงการที่สามมีดังนี้:
น้ําหนักบรรจุ 65 กก.
โครงสร้างลูกฟูกสองชั้น
การบีบอัดจนล้มเหลว
ไม่มีผลการบีบอัดในอดีต
ตัวเลข 65 กก. ไม่ได้แสดงแรงล้มเหลวที่ขาดหายไป
ขนาดกล่องกระดาษก็ไม่ช่วยเช่นกัน
ขั้นตอนถัดไปที่มีประโยชน์คือการรวบรวมแบบบรรจุภัณฑ์ ข้อมูลการก่อสร้าง บรรจุภัณฑ์ภายใน การวางทิศทาง ข้อกําหนดการปรับสภาพ และขั้นตอนการทดสอบ ข้อมูลจากแพ็กเกจที่เปรียบเทียบได้จริงสามารถนํามาพิจารณาได้หากมีอยู่
ถ้ายอดสูงสุดยังไม่ทราบ ความไม่แน่นอนนั้นจะกลายเป็นส่วนหนึ่งของการทบทวนความจุ
ไม่ควรถูกปกปิดเป็น:
"เลือก 50 kN เพื่อความปลอดภัย"

ควรซื้อความจุเพิ่มสําหรับแพ็กเกจในอนาคตหรือไม่?
บางครั้งนั่นก็เป็นเหตุผลที่ดีในการซื้อ
ห้องปฏิบัติการอาจคาดหวังว่าจะใช้เครื่องนี้เป็นเวลาหลายปี ในขณะที่โปรแกรมบรรจุภัณฑ์ปัจจุบันครอบคลุมเพียงบางส่วนของผลิตภัณฑ์ที่คาดว่าจะทดสอบในภายหลัง
ดังนั้น กําลังการผลิตในอนาคตจึงไม่ควรถูกมองข้าม
ลองนิยามมันดูสิ
แทนที่จะเป็น:
"เราอาจต้องการแพ็กเกจที่แข็งแกร่งกว่านี้สักวันหนึ่ง"
ให้ข้อมูลที่ทราบ:
"คาดว่าจะมีโปรแกรมบรรจุภัณฑ์แบบคืนใหม่ในปีหน้า โดยปริมาณทดสอบอาจสูงกว่าช่วง 5 kN ปัจจุบันของเรา"
แม้แต่ความต้องการในอนาคตโดยประมาณก็ทําให้ผู้จัดหามีทางเลือกมากกว่าการขอความจุที่ใหญ่ที่สุดเพียงอย่างเดียว
ที่นี่มีความสมดุล
ความสามารถที่น้อยเกินไปอาจจํากัดการทํางานในอนาคต
แต่ข้อกําหนดในอนาคตที่ยังไม่ชัดเจนไม่ควรลบล้างความต้องการการวัดของผลิตภัณฑ์ที่กําลังทดสอบในวันนี้
ความจุในอนาคตเป็นปัจจัยที่เหมาะสมในการซื้อ ควรประเมินควบคู่ไปกับช่วงการทํางานปัจจุบัน ไม่ใช่
แทนที่ช่วงนั้นสี่ทางลัดที่อาจนําไปสู่ความจุที่ผิด
1. น้ําหนักบรรจุภัณฑ์→ความจุเครื่องทดสอบ
บรรจุภัณฑ์ 50 กิโลกรัมไม่ได้หมายถึงเครื่อง kN เฉพาะเจาะจ
งมวลและความแข็งแรงต่อแรงอัดโครงสร้างเป็นค่าที่แตกต่างกัน
2. ขนาดกล่อง→ความจุเครื่องทดสอบ
ขนาดที่ใหญ่อาจต้องการพื้นที่ทดสอบที่ใหญ่ขึ้น
พวกมันไม่ได้ต้องการแรงที่รองรับมากขึ้นโดยอัตโนมัติ
3. "ซื้อความจุที่ใหญ่ที่สุดเพื่อความปลอดภัย"
ความจุที่สูงขึ้นช่วยให้สามารถรับแรงบนได้ดีกว่า
แต่ไม่ได้ตัดความจําเป็นในการประเมินการกําหนดค่าการวัดแรงที่เสนอและช่วงการทํางานปกติ
4. "เครื่องทดสอบเก่าของเราคือ 20 kN"
อาจจะยังเป็นความจุที่เหมาะสมอยู่
แต่ก่อนอื่นให้ตรวจสอบว่าแพ็กเกจ ขั้นตอน และช่วงแรงกดยังเหมือนเดิมหรือไม่
โปรเจกต์เปลี่ยนใหม่เป็นโอกาสที่ดีในการตรวจสอบความต้องการ แทนที่จะคัดลอกป้ายชื่อของเครื่องเก่า
ความจุเป็นเพียงส่วนหนึ่งของเครื่องทดสอบ
เมื่อเข้าใจช่วงแรงแล้ว เครื่องจักรทั้งเครื่องยังต้องตรงกับบรรจุภัณฑ์และขั้นตอน
ความจุของแรงไม่ได้บอกคุณว่า:
- ว่าชุดที่ใหญ่ที่สุดพอดีระหว่างแผ่นรองหรือไม่;
- ว่ามีระยะเคลื่อนที่ของแผ่นเพียงพอหรือไม่;
- ว่าสามารถจําลองความเร็วการบีบอัดที่ต้องการได้หรือไม่;
- ว่ากระบวนการต้องการการถือครองแบบโหลดคงที่หรือไม่;
- ว่าต้องวัดการเคลื่อนที่หรือไม่;
- หรือข้อมูลการทดสอบที่ต้องบันทึก
ดังนั้นหลังจากกําลังพลแล้ว ให้ตรวจสอบ:
พื้นที่ทดสอบ
แนวทางการจัดวางแพ็กเกจ
ความเร็วการอัด
โหมดควบคุม
ข้อกําหนดการถือเครื่อง
การแทนที่
ข้อมูลแรง–การเคลื่อนที่
สําหรับกระบวนการเลือกอุปกรณ์โดยรวม ปัจจัยเหล่านี้ควรอยู่ในคู่มือการซื้อเครื่องทดสอบการอัดกล่องฉบับสมบูรณ์ แทนที่จะใช้เพื่อกําหนดความจุใหม่
แผนงานการเลือกความจุเครื่องทดสอบการอัดบรรจุภัณฑ์
การตัดสินใจเกี่ยวกับความจุสามารถลดทอนลงเป็นลําดับที่ใช้งานได้จริง

การ
จับคู่ข้อกําหนดกับ RS-8401
เครื่องทดสอบการอัดบรรจุภัณฑ์ ITM-LAB RS-8401 มีให้เลือกในรุ่น:
10 kN / 20 kN / 50 kN
ตัวเลือกความจุ
ระบบนี้ออกแบบมาเพื่อการทดสอบการบีบอัดและวางซ้อนของกล่องลูกฟูก กล่องส่งสินค้า ภาชนะพลาสติก และบรรจุภัณฑ์ขนส่งครบชุด
เราจะไม่เปลี่ยนตัวเลือกความจุทั้งสามนี้ให้เป็นสามหมวดหมู่แพ็กเกจที่สุ่ม
สําหรับการทบทวนความจุ ข้อมูลที่เป็นประโยชน์มากกว่าคือ:
แรงงานปกติ
แรงสูงสุดที่คาดหวังหรือจําเป็น
การทดสอบโหลดเป้าหมายหรือการทดสอบความล้มเหลว
ขนาดบรรจุภัณฑ์
ขั้นตอนการทดสอบ
หากมีข้อมูลการบีบอัดก่อนหน้านี้ ให้รวมผลลัพธ์ที่เป็นตัวแทนหลายรายการแทนที่จะรวมเพียงค่าสูงสุดเดียว
หากแรงที่คาดหวังไม่ทราบ ให้ระบุโครงสร้างบรรจุภัณฑ์ ขนาด น้ําหนักที่เติม และขั้นตอนการทดสอบ
นั่นทําให้การตรวจสอบการกําหนดค่ามีพื้นฐานทางวิศวกรรมที่แท้จริง
ควร
ใส่อะไรใน RFQ?
คุณไม่จําเป็นต้องออกแบบเครื่องทดสอบก่อนขอใบเสนอราคา
คุณต้องอธิบายการทดสอบ
ถ้าแรงไม่ทราบ ให้เขียนว่า:
ไม่ทราบ
และส่งข้อมูลที่คุณมี
นั่นมีประโยชน์มากกว่าการเลือก 20 หรือ 50 kN โดยไม่รู้สาเหตุ
คําถามที่พบบ่อย
ฉันจะเลือกเครื่องทดสอบการอัดแรงดัน 10 kN, 20 kN และ 50 kN ได้อย่างไร?
เริ่มต้นด้วยแรงบีบอัดที่จําเป็นหรือคาดหวัง จากนั้นพิจารณาแรงสูงสุดที่คาดหวังอย่างสมเหตุสมผล ช่วงการทํางานปกติ ความไม่แน่นอนหรือความแปรปรวน พื้นที่ทํางานที่ต้องการ และข้อกําหนดแรงของการกําหนดค่าที่เสนอ น้ําหนักของพัสดุเพียงอย่างเดียวไม่ควรกําหนดความจุ
ฉันสามารถเลือกความจุเครื่องทดสอบแรงอัดจากน้ําหนักของแพ็กเกจได้ไหม?
ไม่ควรใช้การแปลงโดยตรง มวลของบรรจุภัณฑ์สามารถแปลงเป็นแรงโน้มถ่วงได้ แต่ไม่ได้บอกแรงอัดโครงสร้างที่ทําให้บรรจุภัณฑ์จะเสียรูปหรือเสียหาย
ฉันสามารถใช้เครื่องทดสอบแรงอัด 50 kN สําหรับกล่องกระดาษที่ปกติจะได้แรงดันแค่ 5 kN ได้ไหม?
ระบบ 50 kN มีความสามารถในการรับแรงบนเพียงพอที่จะถึง 5 kN แต่ความจุสูงสุดเพียงอย่างเดียวไม่สามารถกําหนดได้ว่าเป็นการกําหนดค่าการวัดที่เหมาะสมหรือไม่ ตรวจสอบช่วงการวัดแรงที่เสนอและข้อกําหนดความแม่นยําที่ใช้ได้เทียบกับแรงที่คุณทดสอบเป็นประจํา
F.S. ±1% หมายถึงอะไรบนเครื่องทดสอบแรงอัด?
F.S. หมายถึงขนาดเต็ม ทางคณิตศาสตร์ 1% ของสเกลเต็ม 10 kN เท่ากับ 0.10 kN ขณะที่ 1% ของสเกลเต็ม 50 kN เท่ากับ 0.50 kN ค่าเหล่านี้แสดงให้เห็นว่าการคํานวณข้อกําหนดขนาดเต็มถูกคํานวณอย่างไร; ประสิทธิภาพระบบจริงควรได้รับการประเมินโดยใช้ข้อกําหนดของผู้ผลิตที่เกี่ยวข้องและการตั้งค่าที่สอบเทียบแล้ว
ถ้าฉันไม่ทราบแรงบีบอัดที่คาดหวังจากกล่องกระดาษล่ะ?
ตรวจสอบผลลัพธ์ในอดีต กําหนดจํานวนลูกค้า และข้อมูลแพ็กเกจเปรียบเทียบที่เชื่อถือได้ก่อน สําหรับการออกแบบใหม่ที่ไม่มีข้อมูลแรงที่เป็นประโยชน์ ให้ระบุโครงสร้างแพ็กเกจ ขนาด มวลที่เติม ทิศทาง และขั้นตอนการทดสอบ เพื่อให้สามารถพิจารณาแรงที่ไม่ทราบในระหว่างการกําหนดค่า
กําหนดความต้องการแรงก่อนเลือกความจุ
10 kN, 20 kN หรือ 50 kN?
นั่นไม่ใช่คําถามแรก
ก่อนอื่นต้องกําหนดว่าการทดสอบนั้นต้องใช้และวัดอะไรจริง
ๆขอให้ความแตกต่างเหล่านี้ชัดเจน:
น้ําหนักบรรจุภัณฑ์≠แรงอัด
โหลดเป้าหมาย≠โหลดล้มเหลว
ช่วงการวัดกําลัง≠แรงของเครื่องจักร≠ช่วงการทํางานปกติ
เมื่อเข้าใจสิ่งเหล่านี้แล้ว ตัวเลือกด้านความจุจะประเมินได้ง่ายขึ้นมาก
สําหรับการตรวจสอบการกําหนดค่า RS-8401 กรุณาแจ้งกําลังทํางานปกติ กําลังสูงสุดที่คาดหวังหรือจําเป็น ขนาดบรรจุภัณฑ์ และขั้นตอนการทดสอบ
หากยังไม่ทราบแรง ให้ระบุโครงสร้างบรรจุภัณฑ์ มวลที่เติมเต็ม และขั้นตอนที่ใช้แทน
กําหนดข้อกําหนดแรงก่อน เลือกความจุเป็นอันดับสอง
