
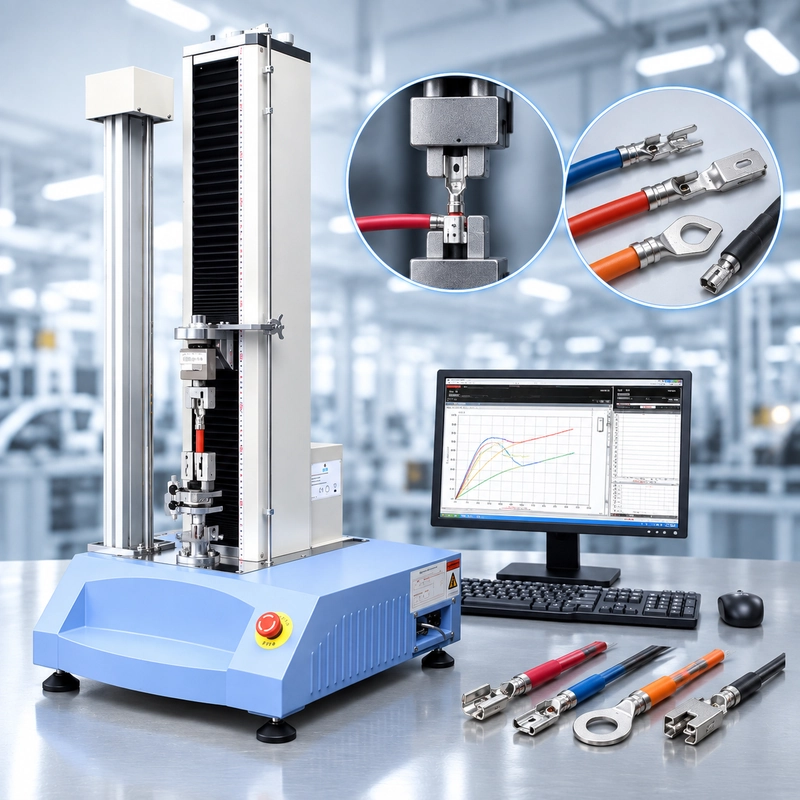
ผู้จัดจําหน่ายสายไฟรถยนต์ต้องการสถานีดึงสัญญาณขนาด 0.35 มม.², วงจรไฟฟ้า 2.5 มม.² และกลุ่มเทอร์มินัลสิบสองชุด ฝ่ายควบคุมคุณภาพคาดว่าจะมีการทดสอบประมาณ 400 ครั้งต่อวัน
ตอนแรกฟังดูเหมือนคําขอเครื่องดึงง่าย
ๆแรงสูงสุดตรวจสอบได้ง่าย คําถามที่ยากกว่าคือสิ่งที่เกิดขึ้นรอบเครื่องจักร: ผู้ปฏิบัติงานต้องโหลดรูปทรงปลายทางกี่ชิ้น แรงดึงปกติของพวกเขาตกอยู่ตรงไหน ตัวอย่างถูกวางตําแหน่งอย่างสม่ําเสมอระหว่างผู้ปฏิบัติงานหรือไม่ และสถานีสามารถเคลื่อนย้ายจากกลุ่มปลายทางหนึ่งไปยังอีกกลุ่มหนึ่งได้เร็วแค่ไหนโดยไม่เพิ่มความแปรผันของการทดสอบ
นั่นคือเหตุผลที่การทดสอบดึงสายไฟในรถยนต์ไม่ควรวางแผนรอบตัวเลขเดียว เช่น "ต้องการ 500 N"
ควรวางแผนรอบโปรแกรม harness และเวิร์กโฟลว์ QC ของมัน
แรงดึงของสายรัดรถยนต์ไม่ใช่การทดสอบเดียว
สายไฟที่เสร็จสมบูรณ์ประกอบด้วยอินเทอร์เฟซกลไกหลายจุดที่สามารถดึงออกได้
ตัวนําถูกบีบให้เข้ากับเทอร์มินัล ขั้วต่อจะถูกยึดไว้ในตัวเชื่อมต่อ สายไฟหรือสายเคเบิลอาจผ่านฟีเจอร์ระบายแรงดึงได้ สองส่วนของตัวเชื่อมต่ออาจมีข้อกําหนดการจับคู่หรือแยกการเชื่อมต่อที่กําหนดไว้
ทั้งหมด เหล่านี้อาจถูกอธิบายอย่างไม่เป็นทางการว่าเป็น "pull test" แต่ในเชิงกลไกแล้วแตกต่างกัน
สําหรับการผลิตสายไฟรถยนต์ การทดสอบการดึงระหว่างตัวนํากับปลายทางเป็นการใช้งาน QC ที่พบได้บ่อย บทความนี้เน้นที่สภาพแวดล้อมการผลิตนั้น แทนที่จะมองการทดสอบการดึงตัวเชื่อมต่อทุกครั้งเป็นขั้นตอนเดียวกัน
หากข้อกําหนดเกี่ยวข้องกับกลไกของการเชื่อมต่อตัวนํากับเทอร์มินัลแต่ละเส้น คู่มือการทดสอบ Crimp Pull Test Guide จะพิจารณาอย่างละเอียดเกี่ยวกับอุปกรณ์ยึด crimp, ระยะแรงทํางาน และพฤติกรรมความล้มเหลว
เริ่มต้นด้วยข้อกําหนดของโปรแกรม ไม่ใช่ตารางแรงทั่วไป
หนึ่งในข้อผิดพลาดที่ง่ายที่สุดในการควบคุมฮาร์เนสคือการเริ่มต้นด้วยการค้นหาค่าแรงสากล
วิศวกรคุณภาพป้อนข้อมูล:
<บล็อกอ้างอิง data-start="3237" data-end="3274">0.5 mm² ความต้องการแรงดึงสายไฟ
และค้นหาตารางที่มีค่าขั้นต่ําได้อย่างรวดเร็ว
หมายเลขนี้อาจดูมีประโยชน์ แต่ไม่ได้หมายความว่ามันควรอยู่ในแผนควบคุมของสายรัดที่กําลังผลิต
โปรแกรมยานยนต์สามารถอยู่ภายใต้ข้อกําหนดของลูกค้าหรือ OEM ข้อกําหนดของระบบเทอร์มินัล แบบร่างสายรัด แผนควบคุมภายใน หรือวิธีการทดสอบชิ้นส่วนที่เกี่ยวข้อง ข้อกําหนดที่ใช้สําหรับกลุ่มขั้วต่อหนึ่งไม่ควรถูกโอนไปยังอีกกลุ่มโดยอัตโนมัติ เพราะหน้าตัดของตัวนํามีความคล้ายคลึงกัน
IEC 60352-2 ตัวอย่างเช่น จะครอบคลุมการเชื่อมต่อแบบบีบแบบไม่บัดกรีภายในขอบเขตที่กําหนดไว้ โปรแกรมยานยนต์อาจใช้ข้อกําหนดเฉพาะของลูกค้า OEM หรืออุตสาหกรรม ดังนั้นเอกสารที่ใช้บังคับจึงต้องได้รับการยืนยันสําหรับการเชื่อมต่อจริงที่กําลังทดสอบ
มีความแตกต่างในทางปฏิบัติที่ควรชัดเจน:
วิธีการทดสอบกําหนดวิธีการทดสอบตัวอย่าง ข้อกําหนดของผลิตภัณฑ์กําหนดว่าการเชื่อมต่อนั้นต้องบรรลุเป้าหมายอะไร
อาจไม่ได้มาจากเอกสารเดียวกัน
ก่อนกําหนดค่าสถานีแรงดึง ให้สร้างเชน:
โปรแกรมรถยนต์ / ลูกค้า → ข้อกําหนดสายไฟหรือขั้วต่อ → ชุดสายไฟ + ขั้วต่อ → วิธีการทดสอบที่ใช้ได้→ขีดจํากัด QC
นั่นปลอดภัยกว่าการเริ่มต้นด้วยตารางขนาดสายไฟเทียบกับแรงทั่วไปแล้วทํางานย้อนกลับ

ผลลัพธ์ที่ผ่านไปยังสามารถซ่อนการลอยตัวของกระบวนการ
ได้การทดสอบดึงข้อมูลมักถูกมองว่าเป็นการตัดสินใจง่าย ๆ:
ผ่าน / ไม่ผ่าน
การตัดสินใจนั้นจําเป็น แต่การมีลําดับผลลัพธ์การผลิตสามารถเล่าเรื่องที่สองได้
พิจารณากลุ่มเทอร์มินัลที่ปกติจะให้ผลลัพธ์เช่น:
96 / 98 / 94 / 101 / 97 / 95 N
ต่อมา กระบวนการเดียวกันจะเริ่มส่งคืน:
91 / 88 / 84 / 81 / 78 / 76 N
สมมติว่า ค่าต่ําสุดที่ระบุคือ 70 N
ทุกตัวอย่างยังคงผ่าน
อย่างไรก็ตาม แนวโน้มนี้ยากที่จะมองข้าม
วิศวกรคุณภาพมีเหตุผลที่จะตรวจสอบกระบวนการนี้ก่อนรอให้ตัวอย่างแรกเกินขีดจํากัดการปฏิเสธ
การทดสอบดึงข้อมูลไม่สามารถระบุสาเหตุรากฐานได้ด้วยตัวเอง ไม่ทราบว่าการเปลี่ยนแปลงเกิดจากความสูงของบีบ ความยาวแถบ ตําแหน่งตัวนํา เส้นลวดที่เสียหาย การป้อนปลายทาง สภาพเครื่องมือ หรือความแตกต่างของวัสดุ
สิ่งที่แสดงได้คือเอาต์พุตทางกลของกระบวนการได้เคลื่อนที่
ผลลัพธ์เดียวตอบว่า:
<บล็อก quote data-start="6145" data-end="6189">ตัวอย่างนี้ตรงตามข้อกําหนดหรือไม่?
ลําดับผลลัพธ์อาจทําให้เกิดคําถามอีกข้อหนึ่ง:
กระบวนการนี้ยังทํางานเหมือนเดิมหรือไม่?
สําหรับสายรัดรถยนต์ที่ผลิตการเชื่อมต่อแบบบีบจํานวนมาก คําถามที่สองนี้มีคุณค่าไม่แพ้การตัดสินใจผ่าน/ไม่ผ่านแต่ละราย

แรงดึงจะเข้าใจมากขึ้นเมื่ออ่านด้วยกระบวนการบีบ
แรงดึงไม่ควรอธิบายทุกอย่างเกี่ยวกับคุณภาพของคริมป์
มันคือการตรวจสอบเชิงกลที่ทําลายล้าง มันบอกวิศวกรว่าการเชื่อมต่อที่เสร็จสมบูรณ์ทํางานอย่างไรเมื่อโหลด แต่ไม่ได้อธิบายโดยตรงว่าทําไมการเชื่อมต่อถึงมีพฤติกรรมแบบนั้น
สมมติว่าแรงดึงเฉลี่ยลดลงในหลายล็อตการผลิต การตรวจสอบถัดไปอาจรวมถึงความสูงของบีบ ความยาวแถบ ตําแหน่งตัวนํา สภาพเส้น ตําแหน่งปลาย และสภาพเครื่องมือ
ในทางกลับกัน การตรวจสอบกระบวนการมิติเดียวอาจอยู่ภายในขอบเขตการควบคุมในขณะที่แนวโน้มกลไกเริ่มเคลื่อนไหว
ไม่มีการสังเกตใดมาแทนที่กันโดยอัตโนมัติ
นี่คือเหตุผลที่ข้อมูลแรงดึงในการผลิตจะมีประโยชน์มากขึ้นเมื่อสามารถตีความร่วมกับข้อมูลกระบวนการบีบอัดที่เกี่ยวข้องได้ แผนการควบคุมที่เสถียรอาจผสมผสานการทดสอบทางกลกับการตรวจสอบขนาด การมองเห็น และกระบวนการที่เหมาะสมกับโปรแกรมฮาร์เนส
การทดสอบดึงข้อมูลเป็นหน้าต่างหนึ่งของกระบวนการ ไม่ใช่กระบวนการทั้งหมดเอง
นั่นก็เป็นเหตุผลที่ควรเก็บบันทึกการทดสอบที่มีความหมายไว้ แทนที่จะลดทุกการวัดให้เหลือแค่ตัวชี้วัด PASS สีเขียว
สถานี QC หนึ่งแห่ง หลายตระกูลเทอร์มินัล
ห้องปฏิบัติการพัฒนาที่ทดสอบเทอร์มินัลเดียวสามารถปรับแต่งทุกอย่างรอบเทอร์มินัลนั้นได้
โรงงานฮาร์เนสมีปัญหาที่แตกต่างกัน
สถานี QC เดียวกันอาจได้รับสัญญาณเปิดขนาดเล็กในตอนเช้า, ริงเทอร์มินัลในภายหลังของกะ และการเชื่อมต่อพลังงานขนาดใหญ่จากโปรแกรมฮาร์เนสอื่น
กรอบแรงดึงไม่จําเป็นต้องเปลี่ยนแปลงเสมอไป
ข้อจํากัดที่เทอร์มินัลมักจะทําได้
อาจระบุตําแหน่งเทอร์มินัลวงแหวนโดยใช้พินที่เหมาะสม การสัมผัสขนาดเล็กอาจต้องใช้สายรัดแบบมีร่อง ปลายใบมีดต้องมีที่ยึดที่เหมาะสมกับรูปทรงของมัน การเชื่อมต่อที่ใหญ่ขึ้นอาจต้องการการยึดที่แตกต่างและช่วงแรงที่ใช้งานได้ต่างกัน
ครอบครัวเทอร์มินัลสิบสองครอบครัวไม่ได้หมายความว่ามีชุดยึดมั่นที่เป็นอิสระทั้งหมดสิบสองชุดโดยอัตโนมัติ
ในระหว่างการวางแผนอุปกรณ์ยึด สามารถตรวจสอบรูปทรงของเทอร์มินัลที่คล้ายกันเพื่อพิจารณาว่าสามารถใช้ตัวยึดเดียวกัน แนวคิดการยึด หรือแทรกที่เปลี่ยนได้ร่วมกันได้หรือไม่ เป้าหมายไม่ใช่การบังคับให้ผลิตภัณฑ์ทุกชิ้นกลายเป็นอุปกรณ์ "สากล" เพื่อหลีกเลี่ยงการเปลี่ยนเครื่องโดยไม่จําเป็นในขณะที่สามารถระบุตําแหน่งเทอร์มินัลแต่ละตัวได้อย่างสม่ําเสมอ
นี่เปลี่ยนคําถามเกี่ยวกับอุปกรณ์จาก:
<บล็อกอ้างอิง data-start="9462" data-end="9501">เครื่องใดที่สามารถดึงเทอร์มินัลนี้ได้?
to:
<บล็อก quote data-start="9508" data-end="9648">สถานีนี้ต้องรองรับครอบครัวเทอร์มินัลกี่ตระกูล และผู้ปฏิบัติงานสามารถเคลื่อนย้ายระหว่างตระกูลเทอร์มินัลได้เร็วแค่ไหนโดยไม่เปลี่ยนเงื่อนไขการทดสอบ?
สําหรับโต๊ะพัฒนา การปรับตัวยึดเพิ่มอีกไม่กี่วินาทีอาจไม่สําคัญ
ที่เก็บตัวอย่างได้หลายร้อยตัวต่อวัน พวกมันทําได้

ทําไมการตั้งค่าผู้ปฏิบัติงานจึงเปลี่ยนผลลัพธ์
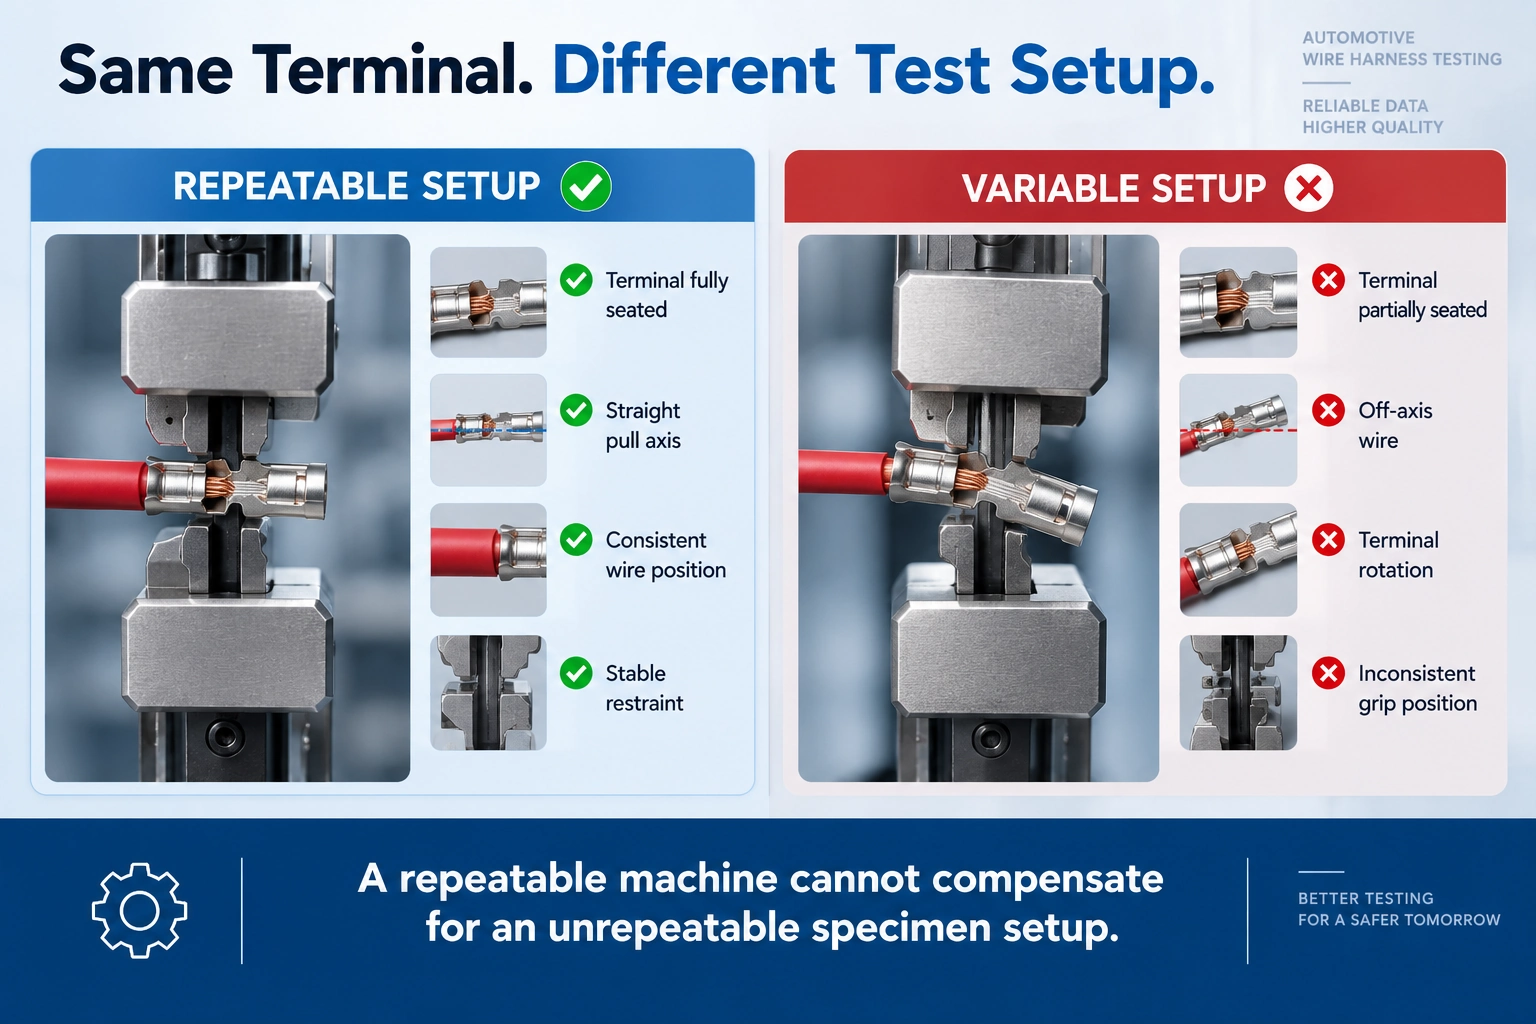
Operator A จะวางเทอร์มินัลให้ชิดกับจุดหยุดของอุปกรณ์เต็มที่
Operator B ปล่อยตัวอย่างถัดไปไปข้างหน้าเล็กน้อย
สายหนึ่งวิ่งแนวตั้งเข้าสู่กริป อีกคนหนึ่งเข้ามาในมุมแคบ โอเปอเรเตอร์หนึ่งตัวจะทิ้งความยาวอิสระที่สอดคล้องกัน; อีกตัวจะจับใกล้ขั้วมากขึ้นเมื่อสายที่มีอยู่
สั้นความแตกต่างเหล่านี้ดูไม่โดดเด่นบนพื้นโรงงานเลย
รวมกันแล้ว สามารถขยายความกระจายข้อมูลในการทดสอบได้
ความสามารถในการทําซ้ําจึงเป็นคุณสมบัติบางส่วนของระบบวัดแรง และคุณสมบัติของ การโหลดตัวอย่าง
ควรควบคุมเทอร์มินัลโดยไม่ทําให้เกิดสภาวะงอโดยไม่ตั้งใจ ตัวนําควรเดินตามแกนดึงที่ต้องการ การจับลวดต้องการแรงยึดที่เพียงพอเพื่อป้องกันการลื่นโดยไม่ทําให้ขากรรไกรเสียหายก่อนเวลาอันควร
สําหรับการทดสอบการผลิตซ้ํา อุปกรณ์จับยึดควรช่วยให้ผู้ปฏิบัติงานหาตําแหน่งที่ต้องการได้ แทนที่จะพึ่งพาประสบการณ์เพียงอย่างเดียว
นั่นอาจหมายถึงตําแหน่งที่นั่งที่ดี ช่องหรืออินเสิร์ตที่เหมาะสม การเข้าถึงรอบเทอร์มินัลได้ง่ายขึ้น หรือวิธีทําซ้ําในการกําหนดความยาวสายไฟอิสระ
เมื่อมีค่าต่ําอย่างไม่คาดคิดปรากฏขึ้น ตัวอย่างควรได้รับการตรวจสอบก่อนที่ใครจะเริ่มปรับกระบวนการบีบอัด
สายไฟดึงสายจากเทอร์มินัลหรือไม่? สายไฟขาดหรือเปล่า? มันขยับภายในกริปไหม? เทอร์มินัลหมุนได้ไหม? แรงดึงดูเหมือนจะผิดแกนชัดเจนไหม?
ค่าที่เกิดจากการลื่นของมือถือเป็นปัญหาในการทดสอบ ไม่ใช่หลักฐานของการบีบอัดที่อ่อนแอ
สถานีทดสอบหนึ่งแห่งอาจมีช่วงแรงที่ใช้งานได้มากกว่าหนึ่งช่วง
ความจุของเครื่องตอบคําถามหนึ่งข้อ:
เฟรมสามารถออกแรงได้เพียงพอหรือไม่?
มันไม่ตอบคําถามอื่นอย่างสมบูรณ์:
นี่คือการตั้งค่าการวัดที่ถูกต้องสําหรับทุกสิ่งที่เราทดสอบหรือไม่?
พิจารณาห้องปฏิบัติการฮาร์เนสที่ครอบคลุมหลายกลุ่มการเชื่อมต่อ สําหรับการวางแผนอุปกรณ์เท่านั้น ให้จินตนาการถึงช่วงการทํางานดังต่อไปนี้:
นี่คือค่าการเลือกอุปกรณ์ที่ illustrative อุปกรณ์ ไม่ใช่ข้อกําหนดการยอมรับในยานยนต์
สมมติว่าตัวอย่างส่วนใหญ่ในแต่ละวันต่ํากว่า 150 N ขณะที่กลุ่มเล็กกว่านั้นมีค่าสูงกว่าหลายเท่า
การเลือกระบบวัดที่ยึดตัวอย่างที่ใหญ่ที่สุดเพียงอย่างเดียวอาจทําให้มองข้ามว่าเครื่องใช้เวลาทํางานส่วนใหญ่
ไปที่ไหนการอภิปรายที่ดีกว่าจะรวมถึงแรงที่สนใจต่ําสุด ช่วงการทํางานปกติสําหรับแต่ละกลุ่มเทอร์มินัล แรงจริงที่คาดหวังสูงสุด และจํานวนการทดสอบที่ทําในแต่ละช่วง
ขึ้นอยู่กับการกระจายนั้น ห้องปฏิบัติการสามารถประเมินได้ว่าการกําหนดค่าโหลดเซลล์แบบใดเหมาะสมหรือไม่ หรือควรพิจารณาช่วงการวัดที่แตกต่างกัน
ข้อมูลที่มีประโยชน์คือ คาดหวังแรงงานจริง ไม่ใช่แค่ค่าผ่านขั้นต่ําที่พิมพ์บนภาพวาด

เมื่อมีการทดสอบ 500 ครั้งต่อวัน การจัดการตัวอย่างจะกลายเป็นส่วนหนึ่งของข้อกําหนด
สถานีทดสอบที่ใช้วันละยี่สิบครั้งสามารถทนต่อขั้นตอนที่ลําบากได้บ้าง
เมื่อทดสอบวันละห้าร้อยครั้ง ขั้นตอนเดียวกันนี้จะกลายเป็นเวลาการผลิต
รอบสมบูรณ์ประกอบด้วยมากกว่าการเคลื่อนไหวของหัวขวาง:
ระบุตัวอย่าง → โหลดเทอร์มินัล → จับและจัดแนวลวด → ทดสอบ → ลบตัวอย่าง → จําแนกผลลัพธ์ → บันทึกข้อมูล
ลองจินตนาการว่าการโหลดและจัดตําแหน่งต้องใช้เวลาประมาณ 30 วินาทีต่อตัวอย่างหนึ่งชิ้น
ในการทดสอบกว่า 500 ครั้ง ซึ่งเพียงอย่างเดียวก็ใช้เวลามากกว่าสี่ชั่วโมงในการจัดการ
ลดเวลากระบวนการลงเพียง 10 วินาทีต่อตัวอย่าง และเวลาประมาณ
นั่นคือเหตุผลที่การเพิ่มความเร็วในการทดสอบเพียงอย่างเดียวไม่ใช่วิธีที่มีประสิทธิภาพที่สุดในการเพิ่มปริมาณงานเสมอไป
ในการควบคุมคุณภาพสายรัดปริมาณมาก ประโยชน์ในทางปฏิบัติอาจมาจากการเข้าถึงขั้วต่อที่ง่ายขึ้น การเปลี่ยนตัวยึดที่รวดเร็วขึ้น ตําแหน่งที่ทําซ้ําได้ การควบคุมด้ามจับที่สะดวก และการจัดการผลลัพธ์ด้วยมือน้อยลง
การตั้งค่าการผลิตที่ดีที่สุดไม่จําเป็นต้องเป็นการตั้งค่าที่เคลื่อนที่เร็วที่สุดเสมอไป
เป็นโปรแกรมที่ตัดงานที่ไม่จําเป็นออกจากรอบการทดสอบทั้งหมดโดยไม่กระทบต่อสภาพการทดสอบ

การกําหนดค่า RS-8010A สําหรับ Automotive Harness QC
สําหรับการใช้งานดึงสายไฟในรถยนต์หลายประเภท แรงที่เกี่ยวข้องค่อนข้างต่ําเมื่อเทียบกับการทดสอบแรงดึงโครงสร้าง
The ITM-LAB RS-8010A Servo Control Universal Testing Machine ซึ่งมีความจุตั้งแต่ 50 N ถึง 5 kN จึงเป็นแพลตฟอร์มสําหรับประเมินแรงดึงเทอร์มินัลและฮาร์เนสหลายประเภท แอปพลิเคชัน
อย่างไรก็ตาม การระบุโมเดลเครื่องจักรเพียงอย่างเดียวไม่ได้กําหนดระบบทดสอบ
สําหรับการใช้งานแบบตัวนํากับเทอร์มินัล การกําหนดค่าอาจรวมโหลดเซลล์ที่เหมาะสมกับการจับลวดและตัวยึดที่สอดคล้องกับรูปทรงของเทอร์มินัล พื้นที่ทดสอบและการเดินทางที่มีอยู่ก็ต้องเหมาะสมกับตัวอย่างด้วย
ในกรณีที่หลายตระกูลเทอร์มินัลใช้สถานีเดียวกัน ควรพิจารณาการเข้าถึงและเปลี่ยนอุปกรณ์พร้อมกันกับช่วงแรง
ข้อมูลที่ต้องการก็อาจแตกต่างกันเช่นกัน
สถานีผลิตอาจต้องการข้อมูลแรงสูงสุดและข้อมูลผ่าน/ไม่ผ่านเป็นหลัก งานพัฒนา การตรวจสอบกระบวนการ หรือการแก้ไขปัญหาอาจได้รับประโยชน์จากการรักษากราฟแรง-การเคลื่อนที่และพฤติกรรมความล้มเหลวที่สังเกตได้
ตัวอย่างเช่น:
Terminal A — 96 N — PASS — ตัวนําดึงออก
มีข้อมูลวินิจฉัยมากกว่า:
Terminal A — PASS
นั่นไม่ได้หมายความว่าทุกสายฮาร์เนสจะต้องมีระบบข้อมูลที่ซับซ้อน หมายความว่าควรกําหนดเอาต์พุตที่ต้องการก่อนกําหนดค่าสถานี
สําหรับสถานี QC สายรัดแรงต่ํา RS-8010A สามารถประเมินร่วมกับ
A Real Automotive Harness RFQ
พิจารณาคําขอนี้:
มีข้อมูลเพียงพอที่จะเข้าใจการใช้งาน
ยังไม่มีข้อมูลเพียงพอสําหรับการตั้งค่าสถานีอย่างถูกต้อง
เอกสารที่มีประโยชน์ถัดไปมักไม่ใช่ข้อกําหนดของเครื่องอื่น
นี่คือรายการ
ตอนนี้การพูดคุยเกี่ยวกับอุปกรณ์กลายเป็นเรื่องที่จับต้องได้มากขึ้น
หากกลุ่มอุปกรณ์ปลายทางส่วนใหญ่มีพฤติกรรมแรงต่ําคล้ายกัน ขณะที่มีเพียงไม่กี่กลุ่มที่ต้องการแรงมากกว่ามาก กลยุทธ์โหลดเซลล์ก็สามารถประเมินได้รอบการกระจายนั้น
หากมีเทอร์มินัลหลายตัวมีรูปทรงคล้ายกัน กลยุทธ์การยับยั้งสามารถตรวจสอบชิ้นส่วนที่ใช้ร่วมกันหรืออินเสิร์ตที่เปลี่ยน
ได้และถ้าสถานีคาดว่าจะประมวลผลตัวอย่าง 500 ตัวอย่างต่อวัน การโหลด การเปลี่ยนอุปกรณ์ และการจัดการข้อมูลจะกลายเป็นส่วนที่วัดผลได้ของโครงการ
นั่นคือข้อมูลที่จําเป็นในการเปลี่ยนจากเครื่องทดสอบดึงทั่วไปไปสู่สถานีทดสอบที่ใช้งานได้จริง
สิ่งที่ควรส่งก่อนขอระบบดึงสายรัด
สําหรับโครงการชุดฮาร์เนสยานยนต์ใหม่ ให้ข้อมูลที่กําหนดการใช้งานในการผลิต ไม่ใช่แค่ความจุสูงสุดของเครื่องจักร
อินพุตที่มีประโยชน์ที่สุดได้แก่:
- ขนาดสายไฟและประเภทตัวนํา;
- หมายเลขชิ้นส่วนเทอร์มินัล;
- ภาพวาดเทอร์มินัลหรือตัวอย่างที่เสร็จสมบูรณ์;
- ข้อกําหนดของลูกค้า/ผู้ผลิต/ผลิตภัณฑ์ที่เกี่ยวข้อง;
- วิธีทดสอบที่ใช้ได้;
- แรงขั้นต่ําที่ระบุ;
- ช่วงแรงงานจริงที่คาดหวัง;
- ความเร็วทดสอบที่ต้องการ;
- จํานวนครอบครัวเทอร์มินัล;
- ประมาณการทดสอบต่อวัน;
- ต้องการผลลัพธ์การทดสอบและการติดตามย้อนกลับ
หากมีหลายเทอร์มินัลใช้สถานีเดียวกัน สเปรดชีตที่ระบุ หมายเลขชิ้นส่วนเทอร์มินัล ขนาดสายไฟ ขั้นต่ําที่ระบุ กําลังคนที่คาดว่าจะมี และปริมาณต่อวัน จะมีประโยชน์อย่างยิ่ง
ขั้วต่อทางกายภาพหรือตัวอย่างบีบที่เสร็จสมบูรณ์มีคุณค่าเมื่อประเมินสายรัด รูปทรงของอุปกรณ์ยึดไม่สามารถกําหนดได้อย่างน่าเชื่อถือจากค่าแรงเพียงอย่างเดียว
แผนงานการเลือกระบบทดสอบแรงดึงสายไฟยานยนต์

การทดสอบแรงดึงสายไฟยานยนต์ คําถามที่พบบ่อย
การทดสอบแรงดึงที่ใช้สําหรับสายไฟรถยนต์มีอะไรบ้าง?
"แรงดึง" อาจหมายถึงอินเทอร์เฟซทางกลหลายแบบ รวมถึงความแข็งแรงของตัวนํากับขั้ว การยึดขั้วในตัวเชื่อมต่อ และการทดสอบการคลายแรงดึงหรือการดึงออกของชุดประกอบ แรงที่เชื่อมต่อหรือแยกการเชื่อมต่อเป็นอีกหนึ่งการวัดทางกลไกที่แตกต่างกัน
ดังนั้นควรระบุอินเทอร์เฟซก่อนเลือกอุปกรณ์ยึดหรือขั้นตอนการทดสอบ
การทดสอบการดึงสายไฟแบบ crimp pull test เหมือนกับการทดสอบดึงสายไฟแบบ crimp หรือเปล่า?
ไม่จําเป็นเสมอไป
การทดสอบดึงแบบบีบจะโหลดการเชื่อมต่อระหว่างตัวนํากับขั้วโดยเฉพาะ การทดสอบดึงสายไฟเป็นคําอธิบายที่กว้างกว่าและอาจรวมถึงอินเทอร์เฟซกลไกอื่น ๆ ภายในชุดประกอบ
สําหรับ production crimp QC การเชื่อมต่อระหว่างตัวนํากับเทอร์มินัลมักเป็นอินเทอร์เฟซที่สนใจ
เทอร์มินัลยานยนต์ควรรับแรงดึงมากแค่ไหน?
ไม่มีค่าแรงเดียวที่ใช้กับขั้วต่อรถยนต์ทุกตัวที่มีขนาดสายไฟที่กําหนด
ข้อกําหนดการยอมรับควรมาจากข้อกําหนดที่ควบคุมโปรแกรมตัวนําไฟฟ้า เทอร์มินัล และฮาร์เนสจริง ตารางแรงงานออนไลน์ทั่วไปไม่ควรถูกแทนที่ข้อกําหนดนั้นโดยไม่ยืนยันความเหมาะสม
สามารถใช้แรงดึงเพื่อตรวจสอบคุณภาพของการบีบคริมป์ได้หรือไม่?
ใช่ ข้อมูลแรงดึงสามารถให้ข้อมูลควบคุมคุณภาพเชิงกลที่มีประโยชน์และอาจเผยให้เห็นการเปลี่ยนแปลงพฤติกรรมกระบวนการเมื่อเวลาผ่านไป
มันไม่สามารถระบุสาเหตุรากฐานของการเปลี่ยนแปลงได้ด้วยตัวเอง แนวโน้มที่ไม่คาดคิดอาจจําเป็นต้องถูกตรวจสอบควบคู่ไปกับความสูงของคริมป์ ตําแหน่งตัวนํา สภาพเส้นลวด ตําแหน่งปลายทาง สภาพเครื่องมือ และข้อมูลกระบวนการที่เกี่ยวข้องอื่น ๆ
ทําไมโอเปอเรเตอร์แต่ละตัวจึงให้ผลลัพธ์แรงดึงที่แตกต่างกัน?
ความแตกต่างในตําแหน่งปลายทาง ตําแหน่งจับลวด ความยาวตัวอย่างอิสระ การหมุนปลายนิ้ว และการจัดแนวแกนดึง อาจทําให้เกิดความแตกต่างได้
อุปกรณ์จับยึดเพื่อผลิตควรทําให้ตําแหน่งตัวอย่างที่ต้องการทําซ้ําได้มากที่สุดเท่าที่จะทําได้ เพื่อให้ผลลัพธ์ขึ้นอยู่กับเทคนิคของผู้ปฏิบัติงานแต่ละคนน้อยลง
ควรเลือกโหลดเซลล์สําหรับทดสอบการดึงสายรัดรถยนต์อย่างไร?
เริ่มต้นด้วยช่วงแรงงานจริงที่คาดหวัง แทนที่จะระบุแค่ค่าขั้นต่ําที่ยอมรับหรือความจุเฟรมสูงสุด
สําหรับสถานีที่ครอบคลุมหลายครอบครัวเทอร์มินัล ให้ทําแผนที่ช่วงกําลังที่คาดว่าจะเกิดขึ้นและปริมาณรายวันของแต่ละครอบครัว สิ่งนี้ช่วยกําหนดว่าการวัดส่วนใหญ่เกิดขึ้นที่ไหน และช่วงโหลดเซลล์หนึ่งช่วงเหมาะสมสําหรับโปรแกรมทั้งหมดหรือไม่
ข้อมูลอะไรที่จําเป็นในการเลือกเครื่องทดสอบดึงสายไฟสําหรับยานยนต์?
ให้ขนาดสายไฟ ประเภทตัวนํา หมายเลขชิ้นส่วนขั้วต่อหรือแบบวาด ข้อกําหนดการทดสอบที่เกี่ยวข้อง แรงขั้นต่ําที่ระบุ ช่วงแรงจริงที่คาดว่าจะเกิดขึ้น ความเร็วทดสอบ จํานวนกลุ่มเทอร์มินัล และปริมาณตัวอย่างต่อวัน
ตัวอย่างบีบอัดที่เสร็จสมบูรณ์มีประโยชน์อย่างยิ่งเมื่อต้องประเมินตัวยึดปลายทาง
การสร้างสถานีควบคุมคุณภาพสายรัดที่ดีกว่า
ส่วนที่ง่ายที่สุดของโครงการทดสอบดึงสายไฟรถยนต์มักเป็นการยืนยันว่าโครงดึงมีความจุเพียงพอ
รายละเอียดการผลิตเป็นตัวกําหนดว่าสถานีจะยังทํางานได้ดีหลังจากตัวอย่างหลายร้อยครั้ง เปลี่ยนเทอร์มินัลหลายครั้ง และมีผู้ปฏิบัติงานหลายคน
ระบบที่มีประโยชน์ต้องรองรับกลุ่มเทอร์มินัลที่ผลิตจริง วัดตําแหน่งแรงดึงที่แท้จริง เก็บตัวอย่างได้อย่างสม่ําเสมอ และเคลื่อนที่ผ่านปริมาตรตัวอย่างที่ต้องการโดยไม่ทําให้การโหลดตัวอย่างกลายเป็นคอขวด
ข้อมูลที่ได้ก็ควรมีประโยชน์เช่นกัน ผลลัพธ์ PASS เพียงครั้งเดียวจะยืนยันตัวอย่างหนึ่งตัว แนวโน้มแรงดึงที่เปลี่ยนแปลงไปสามารถทําให้ทีมคุณภาพมีเหตุผลเร็วขึ้นในการตรวจสอบกระบวนการผลิต
สําหรับการใช้งานเทอร์มินัลยานยนต์ที่มีแรงกดต่ําหลายประเภท ITM-LAB RS-8010A, มีให้เลือกตั้งแต่ 50 N ถึง 5 kN, สามารถใช้เป็นแพลตฟอร์มทดสอบได้ การกําหนดค่าขั้นสุดท้ายยังคงขึ้นอยู่กับโหลดเซลล์ การจับลวด การยึดปลาย พื้นที่ทดสอบที่มีอยู่ วิธีการทดสอบที่เหมาะสม และกระบวนการผลิต
หากคุณวางแผนสถานีควบคุมคุณภาพสายไฟรถยนต์ กรุณาส่งรายการ
ด้วยรายละเอียดเหล่านี้ ITM-LAB สามารถประเมินช่วง
