
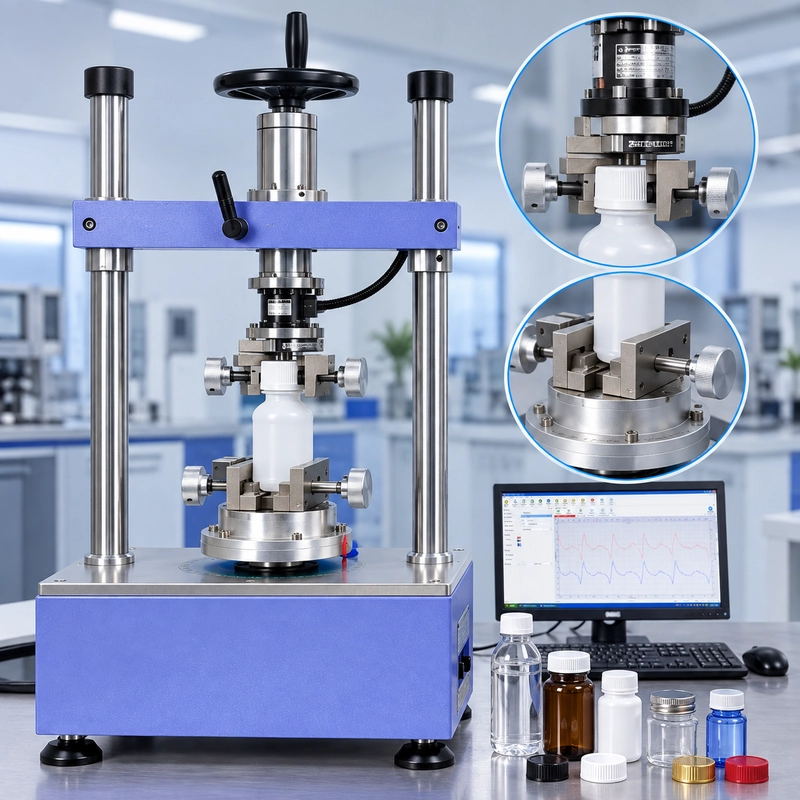
สําหรับขวดไม่กี่ขวด การทดสอบแรงบิดปิดด้วยมือจะง่ายกว่า
ไม่มีอุปกรณ์อัตโนมัติให้ตั้งค่า ไม่มีด้ามจับบนและล่างให้ปรับ ผู้ปฏิบัติงานจะวางตําแหน่งแพ็กเกจ ทําการถอดออก อ่านแรงบิด และดําเนินการไปยังตัวอย่างถัดไป
แล้วทําไม ASTM ถึงมีวิธีแยกต่างหากสําหรับการทดสอบแรงบิดปิดอัตโนมัติ?
เพราะ ความสะดวกและการควบคุมการวัดไม่เหมือนกัน
ASTM D2063/D2063M-24 ใช้เครื่องมือทดสอบแรงบิดแบบแมนนวลที่ไม่อัตโนมัติ ASTM D7860-14(2022) ใช้อุปกรณ์แรงบิดอัตโนมัติที่ใช้ทรานสดิวเซอร์ ทํางานที่ความเร็วหมุนหรือแรงบิดที่ทราบ ทั้งสองวิธีจัดการกับการเก็บแรงบิดในระบบปิดเกลียวต่อเนื่อง/คอนเทนเนอร์ แต่ควบคุมเหตุการณ์การถอดออกแตกต่างกัน
สําหรับวิศวกรที่เลือกระหว่างสองตัวเลือกนี้ คําถามที่มีประโยชน์จึงไม่ใช่:
วิธีไหนที่ก้าวหน้ากว่ากัน?
มันคือ:
การทดสอบนี้ต้องการการควบคุมมากแค่ไหนจริง ๆ?
ASTM D2063 กับ ASTM D7860: ความแตกต่างในทางปฏิบัติ
ASTM D2063/D2063M-24 เป็นวิธี
ASTM D7860-14(2022) ในทางเปรียบเทียบ ระบุว่า <แรงบิดเริ่มต้นข้อมูลที่แข็งแกร่ง="1759" data-end="1802">ทอร์บิดอัตโนมัติที่ใช้ทรานสดิวเซอร์ทํางานที่ความเร็วหมุนหรือแรงบิดที่ทราบ ครอบคลุมระบบปิดเกลียวต่อเนื่องที่ทนทานต่อเด็กและไม่ป้องกันเด็กที่กําหนดไว้ และออกแบบมาเพื่อวัดแรงบิดแบบแห้ง
มีประเด็นหนึ่งที่ควรกล่าวทันที:
ASTM D7860 ไม่ใช่แค่ "ตัวแทนใหม่" ของ ASTM D2063
เท่านั้นASTM ระบุทั้งสองเป็นมาตรฐานที่ใช้งานอยู่ D2063/D2063M ได้รับการอัปเดตในปี 2024; D7860 ปัจจุบันเป็นการอนุมัติใหม่ของมาตรฐานปี 2014 ในปี 2022

แรงบิดของแอปพลิเคชันไม่ใช่แรงบิดถอด
ก่อนเปรียบเทียบอุปกรณ์ ควรแยกสามคําที่มักถูกผสมกันออกจาก
กันแรงบิดที่ใช้ขันปิดให้แน่น
แรงบิดถอดจะถูกวัดเมื่อเปิดฝาปิดนั้นในภายหลัง
Torque retention อธิบายพฤติกรรมของระบบคอนเทนเนอร์/ปิดระหว่างเหตุการณ์เหล่านั้น
ASTM D2063 อธิบายการประเมินระบบปิด/คอนเทนเนอร์แบบเกลียวต่อเนื่องภายใต้สภาวะควบคุม โดยทราบแรงบิดการใช้งาน ASTM D7860 ก็ยังกล่าวถึงคุณสมบัติการยึดแรงบิดภายใต้เงื่อนไขที่กําหนดไว้เช่นกัน
พิจารณาการทดสอบการพัฒนาตัวอย่าง:
ค่าเหล่านี้เป็นเพียงตัวอย่างเท่านั้น <ข้อมูลเข้มแข็งเริ่มต้น="4520" ข้อมูลสิ้นสุด="4560">พวกมันไม่ใช่ขีดจํากัดการยอมรับของ ASTM
การที่ปิดที่ 0.80 N·m ไม่ได้หมายความว่าจะต้องใช้ 0.80 N·m ในภายหลังเพื่อถอดออก
หลังจากใช้งานแล้ว ฝาปิด เกลียว ซับในหรือผิวปิด ผิวภาชนะ วัสดุบรรจุภัณฑ์ เวลา และการสัมผัสสิ่งแวดล้อม จะรวมกันเป็นระบบกลไก การเปลี่ยนแปลงในระบบนั้นอาจส่งผลต่อแรงบิดในการถอดออกในภายหลัง
นี่คือเหตุผลที่เงื่อนไขการทดสอบต้องถูกบันทึกพร้อมกับหมายเลข
แรงบิดถอด 0.58 N·m ทันทีหลังการใช้งาน และ 0.58 N·m หลังช่วงเวลาการปรับสภาพที่กําหนด อาจดูเหมือนกันในสเปรดชีต แต่ไม่ได้แสดงสภาพการทดสอบเดียวกัน
และค่าการลบที่ต่ํากว่าไม่ได้หมายความว่าล้มเหลวโดยอัตโนมัติ
การยอมรับควรมาจากข้อกําหนดของผลิตภัณฑ์ที่เกี่ยวข้อง ข้อกําหนดของลูกค้า โปรโตคอลการตรวจสอบ หรือเกณฑ์ที่กําหนดอื่น ๆ ไม่ใช่จากขีดจํากัดแรงบิด ASTM สากลที่คิดค้นขึ้น

มีการเปลี่ยนแปลงอะไรเมื่อวัดแรงบิดถอดด้วยมือ?
การทดสอบแรงบิดด้วยมือมีข้อได้เปรียบที่ชัดเจน:
มันตรงไปตรงมา
สําหรับขวดธรรมดาจํานวนน้อย ผู้ปฏิบัติงานสามารถวางตําแหน่งภาชนะ เปิดใช้งานอุปกรณ์วัด ทําการถอดออก และบันทึกผลลัพธ์โดยไม่ต้องตั้งค่าตัวยึดอัตโนมัติสําหรับรูปทรงบรรจุภัณฑ์ใหม่แต่ละ
ชิ้นความเรียบง่ายนั้นสําคัญในห้องปฏิบัติการจริง
แต่ผู้ปฏิบัติงานก็เป็นส่วนหนึ่งของกระบวนการวัดเช่นกัน
หากมีช่างเทคนิคสองคนถอดฝาครอบที่เหมือนกันออก ความแตกต่างอาจปรากฏในวิธีการหมุน ความลื่นไหลของฝาครอบ การจัดการและการจัดแนวของบรรจุภัณฑ์
นั่นไม่ได้ทําให้การทดสอบด้วยมือไม่น่าเชื่อถือ
หมายความว่าขั้นตอนและเทคนิคของผู้ปฏิบัติงานมีความสําคัญ
ข้อจํากัดของโคมไฟยังคงสําคัญ
แม้แต่การทดสอบด้วยมือก็ยังต้องการให้แพ็กเกจมีความเสถียรพอสําหรับการวัดที่มีความหมาย
ถ้าควบคุมน้อยเกินไปอาจทําให้ขวดหมุนได้
การยับยั้งมากเกินไปอาจสร้างปัญหาที่แตกต่างออกไปได้
เช่น ภาชนะพลาสติกผนังบางอาจบิดงอได้หากถูกหนีบอย่างแรง ขวดอาจไม่มีรูปทรงเหมือนเดิมก่อนวางในโคมไฟอีก
ต่อไปดังนั้นวัตถุประสงค์ที่ถูกต้องจึงไม่ใช่:
หนีบให้แน่นที่สุดเท่าที่จะทําได้
มันคือ:
ป้องกันการเคลื่อนที่ที่ไม่ต้องการโดยไม่เปลี่ยนแปลงแพ็กเกจอย่างมีนัยสําคัญ
หลักการเดียวกันนี้ใช้กับการจัดแนว หมายเลขดิจิทัลที่สะอาดไม่สามารถพิสูจน์ได้ว่าพัสดุถูกจัดวางอย่างถูกต้อง
ถ้าการทดสอบแรงบิดด้วยมือง่ายกว่า ทําไมต้องทําให้อัตโนมัติ?
นี่คือจุดที่ความแตกต่างระหว่าง D2063 และ D7860 มีประโยชน์มากขึ้น
สําหรับ 5 รอบตรวจสอบขวดเป็นประจํา การทดสอบด้วยมืออาจเป็นวิธีที่ใช้งานได้จริงมากกว่า
ระบบอัตโนมัติมีการเตรียมตัวเพิ่มเติม:
ภาชนะต้องถูกยึดไว้ ปิดต้องเข้าหากับฟิกซ์เจอร์ด้านบนอย่างถูกต้อง แกนหมุนต้องจัดแนวให้ตรงกัน และอาจต้องปรับรูปทรงแพ็กเกจใหม่
ถ้าการตั้งค่าใช้เวลานานกว่าการทดสอบด้วยมือทั้งหมด ระบบอัตโนมัติก็ไม่ได้ทําให้งานนั้นสะดวกขึ้นเลย
ดังนั้นเหตุผลที่ต้องทําให้อัตโนมัติไม่ใช่เพราะการโหลดตัวอย่างที่เร็วขึ้นเสมอไป
มันเป็น
ลองจินตนาการถึงโปรแกรมพัฒนาที่มีตัวอย่าง 100 ตัวอย่างในหลายแบบของการออกแบบและการปรับสภาพ
ด้วยการทดสอบด้วยมือ ผู้ปฏิบัติงานต้องทําซ้ําการกระทําการลบออก 100 ครั้ง
ด้วยระบบอัตโนมัติ ตัวอย่างยังต้องถูกโหลดอย่างถูกต้อง แต่สภาพการหมุนที่ตามมาสามารถกําหนดโดยเครื่องจักรได้
ASTM D7860 อธิบายมิเตอร์แรงบิดอัตโนมัติที่ใช้ทรานสดิวเซอร์ที่ทํางานด้วยความเร็วหมุนหรือแรงบิดที่ทราบ
สิ่งนี้จะมีประโยชน์เมื่อคําถามวิศวกรรมเปลี่ยนจาก:
"ต้องใช้แรงบิดเท่าไหร่ถึงจะเปิดขวดนี้ได้?"
to:
"สามารถเปรียบเทียบแพ็กเกจเหล่านี้ภายใต้เงื่อนไขการลบที่ควบคุมอย่างสม่ําเสมอได้หรือไม่?"
การทดสอบด้วยตนเองและอัตโนมัติแก้ปัญหาเชิงปฏิบัติที่แตกต่างกัน
ประเด็นไม่ใช่ว่าการทดสอบอัตโนมัติจะดีกว่าเสมอไป
คือ ทั้งสองวิธีนี้ช่วยเพิ่มประสิทธิภาพส่วนต่าง ๆ ของการทดสอบ
<บล็อก quote data-start="9646" data-end="9745">เลือกระบบอัตโนมัติสําหรับการควบคุมการวัด—ไม่ใช่เพียงเพราะระบบอัตโนมัติฟังดูล้ําหน้ากว่า
สิ่งที่ระบบอัตโนมัติควบคุมภายใต้ ASTM D7860
เมื่อติดตั้งตัวอย่างได้ถูกต้องแล้ว ระบบอัตโนมัติจะตัดตัวแปรสําคัญออกจากกระบวนการ: ผู้ปฏิบัติงานไม่จําเป็นต้องทําซ้ําการหมุนด้วยมือในทุกการทดสอบอีกต่อไป
เครื่องจักรสามารถหมุนตามเงื่อนไขที่ตั้งโปรแกรมไว้ ขณะที่ทรานสดิวเซอร์วัดการตอบสนองแรงบิด
สําหรับงานวิศวกรรมเปรียบเทียบ สิ่งนี้ช่วยให้ง่ายต่อการทําซ้ําข้อมูลทางกลจากตัวอย่างหนึ่งไปยังอีกตัวอย่างหนึ่ง
แต่ระบบอัตโนมัติไม่สามารถแก้ไขการตั้งค่าที่ผิดพลาดได้
ขวดที่หนีบผิดก็ยังคงหนีบผิดอยู่ดี
ฝาปิดที่เลื่อนในฟิกซ์เจอร์ด้านบนยังคงทําให้เกิดเหตุการณ์ทางกลที่ไม่ถูกต้อง
แพ็กเกจที่จัดแนวผิดจะไม่จัดแนวเนื่องจากการหมุนถูกขับเคลื่อนด้วยมอเตอร์
และเซ็นเซอร์ที่มีช่วงการวัดไม่เหมาะสมก็ยังคงเป็นเซ็นเซอร์ที่ไม่ถูกต้อง
วิธีคิดที่ดีกว่าเกี่ยวกับการทดสอบแรงบิดอัตโนมัติคือ:
automation ควบคุมการเคลื่อนไหว; อุปกรณ์และการตั้งค่าจะกําหนดว่าการเคลื่อนไหวนั้นถูกส่งไปยัง DUT อย่างถูกต้องหรือไม่
ความแตกต่างนี้มีความสําคัญอย่างยิ่งเมื่อเลือกอุปกรณ์
Equal Closure. กระบวนการวัดที่แตกต่างกัน
สมมติว่าห้องปฏิบัติการบรรจุภัณฑ์ต้องการเปรียบเทียบการออกแบบฝาปิดสามแบบหลังจากผ่านการปรับสภาพ 1 วัน 7 วัน และ 14 วัน
ห้องปฏิบัติการไม่ได้เก็บแค่เก้าตัวเลข
มันกําลังเปรียบเทียบพฤติกรรมทางกลในหลายเงื่อนไข
ด้วยวิธีการแบบแมนนวล เทคนิคของผู้ปฏิบัติงานจะกลายเป็นหนึ่งในตัวแปรที่ต้องควบคุมผ่านกระบวนการ
ด้วยวิธีการอัตโนมัติ ห้องปฏิบัติการใช้เวลามากขึ้นในการกําหนดค่าตัวอย่างและอุปกรณ์ยึด แต่จะควบคุมสภาพการหมุนได้แน่นแฟ้นขึ้นในระหว่างการวัด
ทั้งสองวิธีไม่ได้ตัดความจําเป็นของแนวปฏิบัติการทดสอบที่ดีออกไป
พวกเขาเพียงแค่วางคอนโทรลไว้ในตําแหน่งที่แตกต่างกัน
ข้อผิดพลาดที่สร้างปัญหามากที่สุดบางตัวกลับให้ตัวเลขที่น่าเชื่อถืออย่างสมบูรณ์แบบ นั่นแหละที่ทําให้หายาก หากฝาปิดเลื่อนเข้าไปในโคมไฟด้านบนหรือภาชนะหมุนในโคมไฟด้านล่าง การหมุนตามคําสั่งบางส่วนจะเกิดขึ้นที่อินเทอร์เฟซของตัวยึดแทนที่จะเป็นเกลียวของฝาปิด เครื่องมือยังสามารถแสดงแรงบิดได้ นั่นไม่ได้หมายความว่าเหตุการณ์ทางกลที่ตั้งใจไว้ถูกวัดอย่างถูกต้อง การเพิ่มแรงหนีบอาจทําให้การเคลื่อนที่หยุดชะงัก แต่ก็อาจทําให้บรรจุภัณฑ์ที่ยืดหยุ่นเสียรูปได้เช่นกัน อุปกรณ์ยึดควรยึดภาชนะไว้ ไม่ใช่ออกแบบใหม่ แกนปิด แกนบรรจุภัณฑ์ และแกนวัดควรสร้างระบบหมุนที่เหมาะสม การจัดแนวผิดพลาดอาจทําให้เกิดภาระทางกลที่ไม่พึงประสงค์ในสิ่งที่ตั้งใจจะเป็นการวัดแรงบิด สิ่งนี้สําคัญโดยเฉพาะเมื่อผลลัพธ์แสดงการกระจายมากกว่าที่คาดไว้ ก่อนจะสรุปว่าการปิดไม่สอดคล้องกัน ให้ตรวจสอบว่าการดําเนินการลบนั้นถูกทําซ้ําอย่างสม่ําเสมอหรือไม่ ข้อผิดพลาดในการเลือกอุปกรณ์ที่พบบ่อยคือการเลือกเฉพาะตามความจุสูงสุด สมมติว่าแรงบิดถอดปกติค่อนข้างต่ํา แต่เซ็นเซอร์ที่เลือกมีช่วงเต็มสเกลที่กว้างมาก ระบบอาจครอบคลุมเหตุการณ์ทางเทคนิคแต่ไม่ตรงกับการวัดที่สนใจ คําถามที่ดีกว่าคือ: ตัวอย่างจะสร้างช่วงแรงบิดจริง ๆ ได้เท่าไร? การคงแรงบิดสัมพันธ์โดยตรงกับสภาพแวดล้อมในช่วงเวลาต่าง ๆ ในทั้งสองวิธี ASTM ถ้าตัวอย่างไม่มีประวัติการปรับสภาพที่เทียบเท่ากัน การทดสอบจะเปรียบเทียบมากกว่าพฤติกรรมปิด ความสะดวกของอุปกรณ์ไม่ควรเป็นตัวกําหนดมาตรฐาน หากข้อกําหนดของลูกค้า ขั้นตอนการตรวจสอบ แบบร่าง หรือขั้นตอนภายในต้องการ ASTM D2063/D2063M ข้อกําหนดนั้นจะมาก่อน เช่นเดียวกัน หากระบุ ASTM D7860 การแทนที่ด้วยวิธีวัดด้วยมือเพียงเพราะง่ายกว่าจะไม่ทําให้วิธีการอัตโนมัติที่อธิบายไว้ในมาตรฐานนั้นซ้ําได้ เมื่อวิธีการเป็น ไม่ได้กําหนดไว้ล่วงหน้า การตัดสินใจในทางปฏิบัติจะน่าสนใจมากขึ้น Ask: มีตัวอย่างกี่ตัวอย่างที่ถูกทดสอบ? รูปทรงของแพ็กเกจเปลี่ยนแปลงบ่อยแค่ไหน? การเคลื่อนไหวถอดที่ผลิตด้วยมือเป็นที่ยอมรับสําหรับวัตถุประสงค์ทางวิศวกรรมหรือไม่? การศึกษานี้ต้องการความเร็วหมุนหรือแรงบิดที่ชัดเจนหรือไม่? ความเป็นอิสระของโอเปอเรเตอร์สําคัญแค่ไหน? วัตถุประสงค์คือการตรวจสอบแรงบิดเป็นประจําหรือการศึกษาเปรียบเทียบแบบควบคุม? คําถามเหล่านี้บอกคุณได้มากกว่าคําว่า "อัตโนมัติ" เกี่ยวกับอุปกรณ์ที่เหมาะสม อย่าสมมติว่า D2063 และ D7860 มีขอบเขตการปิดเหมือนกัน ASTM D7860 กําหนดวิธีการสําหรับการปิดเกลียวต่อเนื่องที่ต้านทานเด็กและไม่ต้านทานเด็กอย่างชัดเจน ส่วนความสําคัญและการใช้งานยังช่วยแยกระบบที่ไม่ทนทานต่อเด็กซึ่งมีแรงกดลงเป็นศูนย์ออกจากระบบ CR แบบกดลงและหมุนที่กําหนดไว้ซึ่งทราบแรงบิดและแรงกดลง นั่นเป็นปัญหาอุปกรณ์ที่สําคัญ สําหรับการปิดปกติ แรงแกนที่ไม่พึงประสงค์อาจปนเปื้อนสภาพการทดสอบที่ตั้งใจไว้ สําหรับการกําหนดค่าการกดลงและหมุนที่กําหนดไว้ แรงตามแกนสามารถเป็นส่วนหนึ่งของเหตุการณ์ทางกลที่จําเป็นได้ ดังนั้น ก่อนจะพูดถึงช่วงแรงบิดหรืออุปกรณ์ยึด ให้ระบุกลไกการปิด สําหรับการใช้งานที่เหมาะสมกับการทดสอบอัตโนมัติ การเลือกเครื่องโดยอิงจากความจุแรงบิดสูงสุดเพียงอย่างเดียวถือเป็นความผิดพลาด สําหรับระบบอย่าง itm-lab rs-6300D โดยปกติเราจะเริ่มต้นด้วยแพ็กเกจและข้อกําหนดการทดสอบจริง ให้ข้อมูลแรงบิดและแรงบิดถอดที่คาดหวังเมื่อมี เซ็นเซอร์ต้องครอบคลุมเหตุการณ์ที่คาดว่าจะมีความแปรปรวนสูงสุดและควรปรับให้เหมาะสมกับช่วงการทํางานปกติด้วย ใหญ่กว่าไม่ได้หมายความว่าจะดีกว่าโดยอัตโนมัติ ส่งขนาดขนาดปิด ความสูง และถ้าเป็นไปได้ควรส่งภาพถ่ายหรือภาพวาด ฝาปิดแบบริบ, ปิดเรียบ, ปิดตื้น หรือรูปทรงแปลก อาจต้องใช้ตัวยึดด้านบนที่แตกต่างกัน ขวดมีความสําคัญพอ ๆ กับฝาขวด ขวดทรงกระบอกแข็งง่ายต่อการควบคุมมากกว่าภาชนะที่มีผนังบาง ยืดหยุ่น หรือไม่สม่ําเสมอ สําหรับแพ็กเกจที่ไม่ธรรมดา ความเป็นไปได้ของฟิกซ์เจอร์อาจเป็นคําถามทางวิศวกรรมหลัก โคมไฟด้านบนต้องเชื่อมต่อกับฝาปิดอย่างแรงพอที่จะส่งผ่านการหมุนโดยไม่ลื่นหรือทําให้เสียหายโดยไม่จําเป็น อุปกรณ์ยึดควรเป็นไปตามรูปทรงการปิดจริง แทนที่จะบังคับให้ทุกผลิตภัณฑ์อยู่ในแนวคิดการจับแบบสากลเดียวกัน โคมไฟด้านล่างจะยึดภาชนะไว้ ขณะที่ระบบบนหมุน ต้องมีความสามารถในการถือที่เพียงพอโดยไม่ทําให้เกิดการเปลี่ยนรูปแพ็กเกจมากเกินไป นี่เป็นหนึ่งในเหตุผลที่ ตัวอย่างผลิตภัณฑ์หรือขนาดรายละเอียดมีคุณค่าก่อนกําหนดค่าอุปกรณ์ สําหรับการทดสอบอัตโนมัติแบบ D7860 ให้กําหนดเงื่อนไขการหมุนที่จําเป็นแทนที่จะถือว่า "การหมุนอัตโนมัติ" เป็นข้อกําหนดที่เพียงพอ ASTM D7860 อธิบายการทํางานที่ความเร็วหมุนหรือแรงบิดที่ทราบ ตรวจสอบว่ากลไกการปิดต้องการแรงกดที่ควบคุม สิ่งนี้มีความสําคัญอย่างยิ่งกับระบบ CR แบบกดลงและหมุนที่กําหนดไว้ คุณต้องการผลแรงบิดที่ระบุไว้เท่านั้นหรือไม่? หรือโปรแกรมวิศวกรรมต้องการข้อมูลบันทึกที่ละเอียดกว่านี้สําหรับการเปรียบเทียบระหว่างตัวอย่างด้วย? กําหนดสิ่งนี้ก่อนกําหนดค่าซอฟต์แวร์และข้อกําหนดการรายงาน หากลูกค้าขอเครื่องทดสอบแรงบิดปิดอัตโนมัติจากเรา ข้อมูลแรกที่เป็นประโยชน์ไม่ใช่แค่: "ฉันต้องการเครื่องขนาด 10 N·m." เราต้องการทราบว่า: ข้อมูลนี้ช่วยให้เราประเมินระบบการวัดทั้งหมดได้: sensor + rotation + top fixture + DUT + lower fixture + data acquisition ไม่มีคําตอบสากลที่เป็นประโยชน์ว่าการทดสอบอัตโนมัติควรมาแทนที่การทดสอบด้วยมือ สําหรับการวัดที่ตรงไปตรงมาจํานวนน้อย การทดสอบด้วยตนเองอาจง่ายและเหมาะสมอย่างยิ่งเมื่อตรงกับวิธีที่ต้องการ สําหรับงานเปรียบเทียบซ้ํา ๆ ที่การควบคุมเหตุการณ์หมุนมีความสําคัญ การทดสอบอัตโนมัติสามารถช่วยให้การตั้งค่าตัวอย่างเพิ่มเติมคุ้มค่าโดยลดการพึ่งพาการหมุนที่ผลิตด้วยมือ ASTM สะท้อนความแตกต่างนี้โดยแยกแนวทางแอคทีฟไว้: D2063/D2063M-24 สําหรับการทดสอบแรงบิดแบบแมนนวลแบบไม่อัตโนมัติ และ D7860-14(2022) สําหรับการทดสอบแรงบิดอัตโนมัติ ดังนั้น การตัดสินใจเกี่ยวกับอุปกรณ์ควรเป็นไปตามลําดับดังนี้: Not: คู่มือ →เก่า Automated →better ความแตกต่างนี้สําคัญเมื่อสร้างเทสต์ที่สร้างข้อมูลที่คุณสามารถเปรียบเทียบได้จริง สําหรับ automated RS-6300D กรุณาส่งรูปถ่ายหรือแบบร่างขวดและฝาปิด ขนาดบรรจุภัณฑ์ ช่วงแรงบิดที่คาดว่าจะได้ มาตรฐานที่ใช้บังคับ ปริมาณการทดสอบ และข้อมูลที่ต้องการ สําหรับตู้ปิดที่ผิดปกติหรือภาชนะที่ยืดหยุ่น ให้ส่งรูปทรงของบรรจุภัณฑ์ก่อน ในหลายโครงการ การเลือกช่วงแรงบิดเป็นเรื่องง่าย การออกแบบอินเทอร์เฟซที่ถูกต้องระหว่างผู้ทดสอบกับแพ็กเกจเป็นสิ่งสําคัญกว่า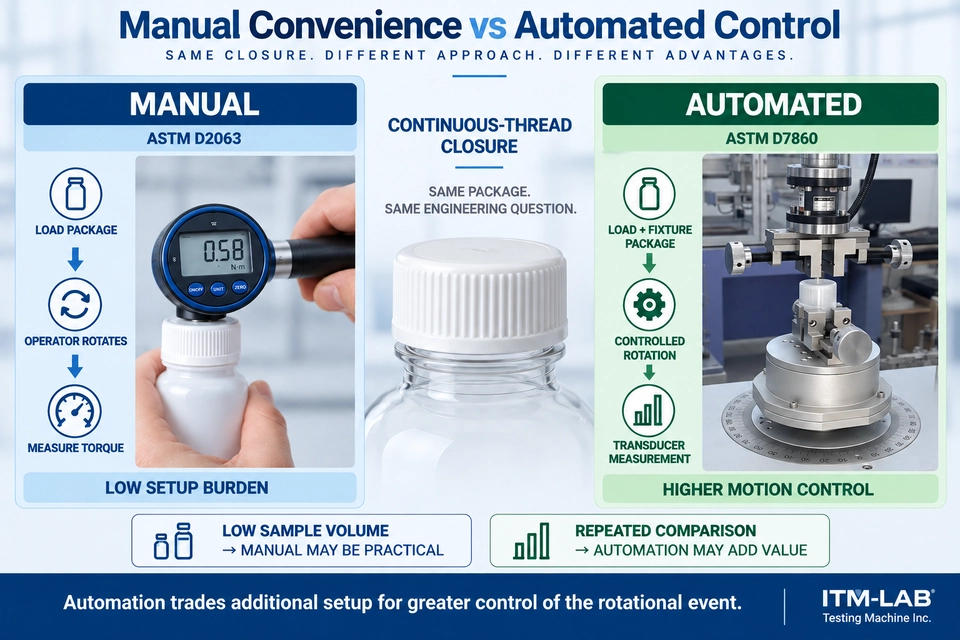
จุดที่การทดสอบแรงบิดปิดวงจรผิดพลาด
การเลื่อนของอุปกรณ์ fixture
การหนีบคอนเทนเนอร์มากเกินไป
การจัดแนวนอกแกน
การเคลื่อนไหวด้วยมือไม่สม่ําเสมอ
ช่วงเซ็นเซอร์ผิด
เงื่อนไขที่ไม่สอดคล้องกัน

เริ่มต้นด้วยเมธอดที่ต้องการ—จากนั้นพิจารณา test volume
การปิดที่ทนทานต่อเด็กต้องได้รับความสนใจแยกต่างหาก
การกําหนดค่าเครื่องทดสอบแรงบิดปิดอัตโนมัติ
1. ช่วงแรงบิดที่คาดหวัง
2. Closure Geometry
3. Container Geometry
4. ฟิกซ์เจอร์ด้านบน
5. ฟิกซ์เจอร์ล่าง
6. เงื่อนไขการหมุน
7. แรงแกน
8. ข้อกําหนดข้อมูล

สิ่งที่เราต้องการก่อนแนะนําระบบอัตโนมัติ
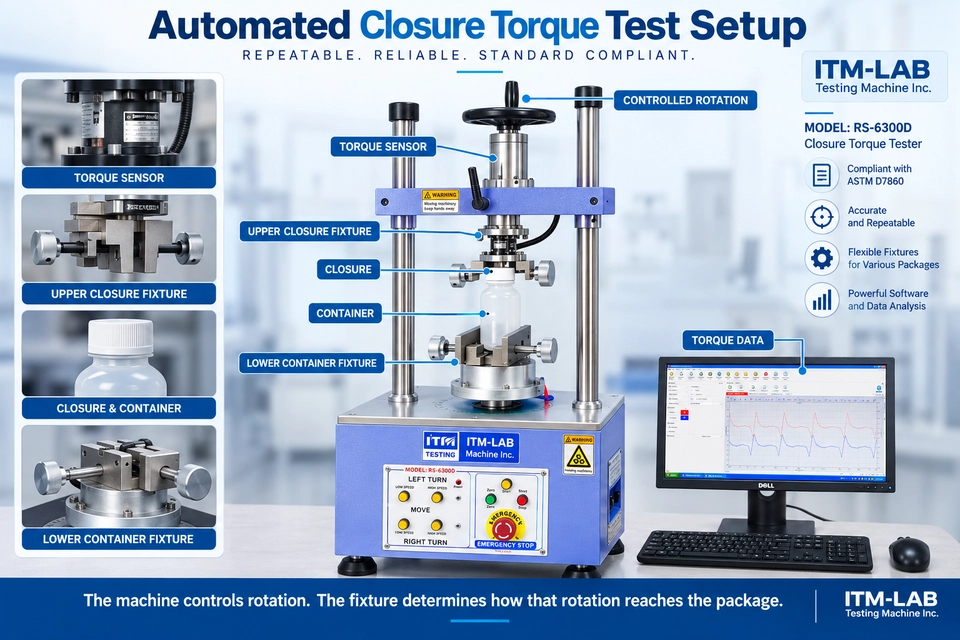
งั้น ASTM D2063 หรือ ASTM D7860?
กําหนดค่าการทดสอบแรงบิดปิดกับ ITM-LAB
