
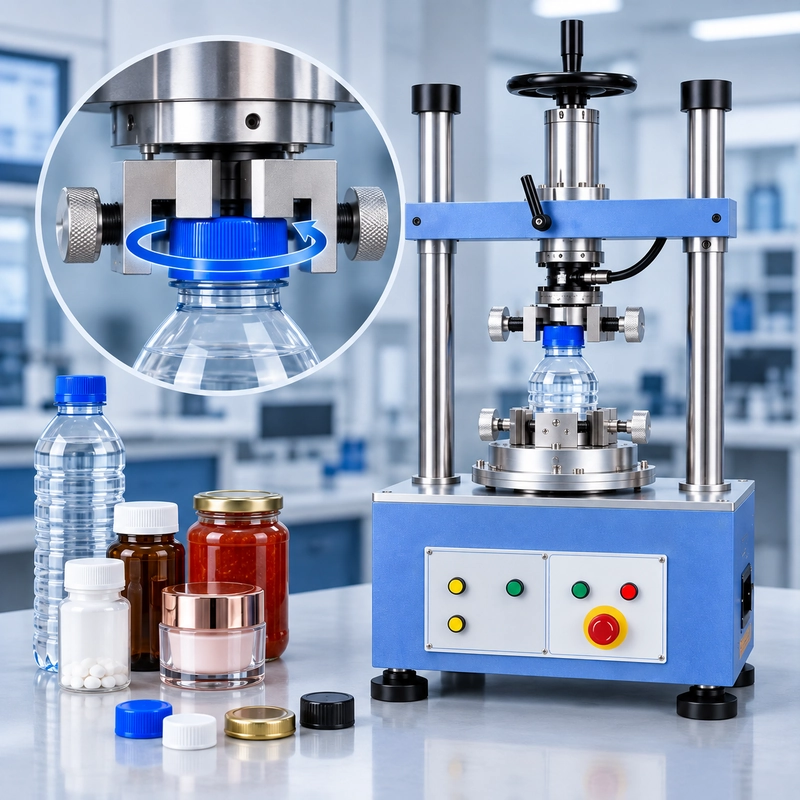
ฝาขวดที่ 0.80 N·m ไม่จําเป็นต้องเปิด 0.80 N·m
วัดทันทีหลังใช้งาน คุณอาจได้ผลลัพธ์หนึ่งอย่าง รอ 24 ชั่วโมง แรงบิดถอดอาจต่างกัน เปลี่ยนซับใน ผิวเคลือบขวด อุณหภูมิการเก็บรักษา ความเร็วในการทา หรือวิธีการจับ ผลลัพธ์อาจเปลี่ยนไปอีกครั้ง
นั่นเป็นเพราะ cap torque ไม่ใช่คุณสมบัติคงที่ของแพ็กเกจ
สิ่งที่สําคัญคือเหตุการณ์ทางกลที่คุณกําลังวัด—และเมื่อไหร่
แรงบิดของแอปพลิเคชันอธิบายสิ่งที่เกิดขึ้นขณะขันปิดล็อกให้แน่น แรงบิดถอดออกอธิบายสิ่งที่เกิดขึ้นเมื่อเปิดออก การเก็บแรงบิดจะดูพฤติกรรมการปิดหลังจากช่วงเวลาที่กําหนดหรือประวัติการปรับสภาพ
ขวดเดียวกัน เพดานเดิม คําถามต่างกัน
การเข้าใจความแตกต่างเหล่านี้เป็นจุดเริ่มต้นสําหรับการทดสอบแรงบิดฝาขวด ฝาขวด

การทดสอบแรงบิดฝาขวดวัดอะไรได้จริง
การตั้งค่าพื้นฐานดูเรียบง่าย
ขวดหรือภาชนะถูกล็อกไว้ ฝาปิดจะหมุน เซ็นเซอร์แรงบิดจะวัดความต้านทานการหมุนที่เกิดขึ้นในเหตุการณ์ที่กําหนด
แต่ค่าแรงบิดที่ไม่มีเหตุการณ์นั้นไม่สมบูรณ์
พิจารณาผลลัพธ์นี้:
0.55 N·m
อาจเป็นแรงบิดที่ใช้ในการปิดฝา อาจเป็นแรงบิดสูงสุดที่วัดได้ระหว่างการถอดออก อาจเป็นผลการลบทันที หรือค่าที่วัดหลังจากเก็บไว้ 24 ชั่วโมง
ทั้งหมด อธิบายเงื่อนไขการทดสอบที่แตกต่างกัน
จุดสุดท้ายมีความสําคัญเพราะการปิดไม่ได้ให้ยอดที่สะอาดเสมอไป
ขึ้นอยู่กับฝาปิด ซับใน ซีล เกลียว และวิธีการทดสอบ ความต้านทานอาจเปลี่ยนแปลงได้ตลอดการหมุน
สําหรับการตรวจสอบการผลิตตามปกติ ค่าพีคหนึ่งค่าอาจเพียงพอ สําหรับการวิเคราะห์ทางวิศวกรรม รูปแบบของเหตุการณ์ก็อาจมีความสําคัญเช่นกัน
แรงบิดและแรงบิดถอดของแอปพลิเคชันเป็นเหตุการณ์ที่แตกต่างกัน
มันน่าดึงดูดใจที่จะคิดว่าแรงบิดการถอดคือแรงบิดในแอปพลิเคชันที่วิ่งถอยหลัง
ในเชิงกลไก มันง่ายเกินไป
การปิดเธรดต่อเนื่องจะผ่านลําดับดังนี้:
CAP APPLICATION
↓
THREAD ENGAGEMENT
↓
closure seating
↓
เวลา / ปฏิสัมพันธ์วัสดุ / การปรับสภาพ
↓
CAP REMOVAL
แรงบิดของแอปพลิเคชันจะอยู่ในส่วนแรกของลําดับนั้น
แรงบิดถอดออกเป็นของตัวสุดท้าย
ระหว่างสองแพ็กเกจนี้ แพ็กเกจอาจเปลี่ยนแปลงได้
การปิดอาจผ่อนคลายหลังจากขันแน่น ซับในสามารถบีบอัดหรือนั่งได้ต่อเนื่อง การสัมผัสระหว่างฝาปิดกับผิวขวดอาจเปลี่ยนแปลงได้ อุณหภูมิสามารถเปลี่ยนแปลงความแข็งแรงและแรงเสียดทานของโพลิเมอร์ได้ การจัดเก็บสามารถเปลี่ยนสถานะทางกลของบรรจุภัณฑ์ได้
แรงบิดถอดออกไม่ใช่แรงบิดในการใช้งานย้อนกลับ
การปิดที่ 0.80 N·m อาจต้องการการปิดที่น้อยลงอย่างมาก หรือมีพฤติกรรมแตกต่างออกไปในระหว่างการถอด
ความแตกต่างนี้ไม่ได้หมายความว่าแพ็กเกจมีข้อบกพร่องโดยอัตโนมัติ หมายความว่าการติดและการถอดออกเป็นเหตุการณ์ทางกลที่แยกจากกันและควรประเมินในลักษณะเดียวกัน
ไม่มีกฎสากลที่ว่าแรงบิดสูงจะดีกว่า
แรงบิดที่ไม่เพียงพออาจเป็นปัญหาสําหรับระบบปิดบางระบบ แรงบิดที่มากเกินไปยังอาจก่อให้เกิดปัญหา เช่น การเปิดอย่างแข็ง การเสียรูปของบรรจุภัณฑ์ หรือปัญหาเกี่ยวกับเกลียว
ช่วงที่ยอมรับได้ต้องมาจากการออกแบบบรรจุภัณฑ์ ความต้องการกระบวนการ วิธีการที่ใช้ และข้อกําหนดของผลิตภัณฑ์ ไม่ใช่จากเป้าหมายแรงบิดทั่วไป
การเก็บแรงบิดบอกอะไรกับคุณจริง
ๆการเก็บแรงบิดจะมีประโยชน์เมื่อคําถามทางวิศวกรรมไม่ใช่:
แรงบิดที่ใช้เป็นเท่าไหร่?
but:
เกิดอะไรขึ้นหลังจากสมัคร?
พิจารณาตัวอย่างที่เป็นเพียงตัวอย่างประกอบ ไม่ใช่ขีดจํากัดของข้อกําหนด:
ข้อมูลสําคัญไม่ใช่ว่า 0.55 N·m เป็น "ดี" หรือ "ไม่ดี"
ไม่มีอะไรในตัวเลขเหล่านั้นบอกเราได้เลย
สิ่งที่พวกเขาแสดงคือพฤติกรรมการปิดที่วัดได้เปลี่ยนไประหว่างการใช้งานและการลบ
ในภายหลังปัจจัยที่เป็นไปได้ได้แก่ การผ่อนคลายของโพลิเมอร์ การบีบอัดซับ การยึดซีล ปฏิสัมพันธ์ของเกลียว แรงเสียดทาน อุณหภูมิ และประวัติการเก็บรักษา
สิ่งนี้ทําให้ time เป็นส่วนหนึ่งของเงื่อนไขการทดสอบ
ผลลัพธ์ที่วัดได้ทันทีหลังการใช้งานไม่ควรถูกเปรียบเทียบอย่างไม่เป็นทางการกับผลลัพธ์ที่วัดในวันถัดไปเหมือนกับว่าสภาพเหมือนกันทุกประการ
ต้องกําหนดประวัติการปรับสภาพ
มีคําศัพท์หนึ่งที่ต้องระวังด้วย:
<บล็อก quote data-start="5454" data-end="5616">การเก็บแรงบิดควรถูกตีความตามวิธีการทดสอบที่ใช้หรือขั้นตอนภายในที่เกี่ยวข้อง มันไม่ใช่การคํานวณเปอร์เซ็นต์เดียวเสมอไป
โปรแกรมทดสอบบางตัวเน้นที่ค่าการลบแอปพลิเคชันที่กําหนดไว้และหลังจากนั้น บางคนอาจคํานวณหรือรายงานความสัมพันธ์ของตนแตกต่างกัน
ก่อนเปรียบเทียบผลลัพธ์การคงแรงบิดระหว่างห้องปฏิบัติการ ซัพพลายเออร์ หรือสถานที่ผลิต ให้ยืนยันว่าผลลัพธ์ถูกกําหนดอย่างไร

สิ่งที่กราฟแรงบิดฝาครอบสามารถเผยให้เห็น
ช่างเทคนิคการผลิตอาจต้องการหมายเลขเพียงหมายเลขเดียว
วิศวกรที่กําลังตรวจสอบปัญหาการปิดฝาอาจต้องดูว่าเกิดอะไรขึ้นระหว่างการหมุน
ข้อกําหนดข้อมูลที่แตกต่างกัน
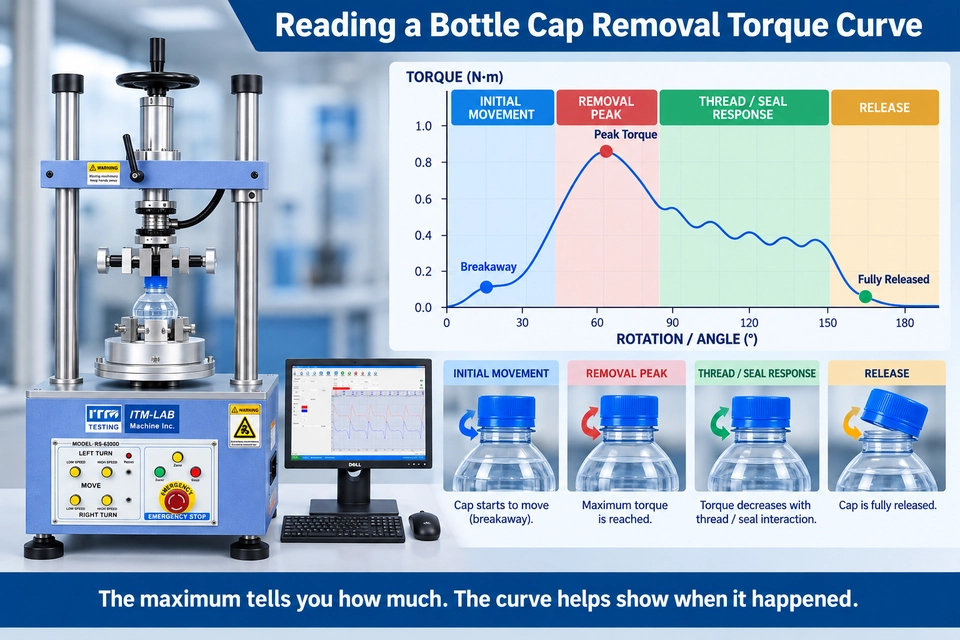
เครื่องทดสอบแรงบิด cap torque tester อัตโนมัติที่สามารถบันทึกแรงบิดตลอดเหตุการณ์ สามารถสร้างกราฟแรงบิดเทียบกับการหมุนหรือโค้งมุมแรงบิดได้
เหตุการณ์การลบแบบง่ายอาจรวมถึง:
↓
พื้นที่ลบ / แยกออก
↓
THREAD / SEAL RESPONSE
↓
RELEASE
รูปร่างที่แน่นอนขึ้นอยู่กับการปิด
ไม่ใช่ทุก cap จะสร้างลําดับเดียวกัน และไม่ใช่ทุกจุดสูงสุดท้องถิ่นจะแทนเหตุการณ์กลไกเดียวกัน ดังนั้น กราฟควรถูกตีความในบริบทของการออกแบบบรรจุภัณฑ์ แทนที่จะถือเป็นลายนิ้วมือสากล
สมมติว่าฝาปิดสองตัวสร้างแรงบิดถอดสูงสุดที่ 0.60 N·m)
จุดแรกจะขึ้นไปยังจุดสูงสุดเริ่มต้นที่ชัดเจนแล้วหมุนอย่างราบรื่น
second จะถึงจุดสูงสุดเท่ากันแต่จะเกิดจุดสูงสุดที่ไม่สม่ําเสมอหลายจุดในช่วงเปิด
รายงานเฉพาะช่วงพีคทําให้ดูคล้ายกัน
เส้นโค้งไม่เป็นเช่นนั้น
ข้อมูลเพิ่มเติมนี้สามารถช่วยได้ในระหว่างการศึกษาเปรียบเทียบ การพัฒนาอุปกรณ์ การตรวจสอบบรรจุภัณฑ์ และการทํางานก่อน/หลังการปรับสภาพ
แต่ ข้อมูลมากขึ้นไม่ได้หมายความว่าข้อมูลดีกว่าโดยอัตโนมัติ
หากข้อกําหนดการทดสอบต้องการเพียงแรงบิดลบสูงสุด การเพิ่มกราฟที่ซับซ้อนไม่ได้ทําให้การทดสอบนั้นเหนือกว่าโดยเนื้อแท้
ผลลัพธ์การวัดควรตามคําถามทางวิศวกรรม
ค่าสูงสุดบอกคุณได้ว่ามีเท่าไหร่ กราฟช่วยแสดงให้เห็นว่ามันเกิดขึ้นเมื่อไหร่
ทําไมผลลัพธ์แรงบิดฝาขวดจึงแตกต่างกัน
เมื่อผลแรงบิดสองอย่างไม่ตรงกัน ก็ง่ายที่จะโทษเซ็นเซอร์
บางครั้งก็มีเหตุผลรองรับ
บ่อยครั้งความแตกต่างที่สําคัญกว่าจะอยู่ที่ส่วนอื่นของการทดสอบ
มีตัวแปรสามตัวที่ควรได้รับความสนใจเป็นพิเศษ: timing, fixturing และ rotational speed
Timing
ฝาปิดที่ทดสอบทันทีหลังใช้งาน และ cap ที่ทดสอบหลัง 24 ชั่วโมง ไม่มีประวัติทางกลเหมือนกัน
หากห้องปฏิบัติการหนึ่งวัดทันทีในขณะที่อีกห้องปฏิบัติการรอข้ามคืน การเปรียบเทียบค่าแรงบิดถอดที่ได้อาจทําให้เข้าใจผิดได้ แม้ว่าทั้งสองเครื่องมือจะสอบเทียบถูกต้องแล้วก็ตาม
ขั้นตอนควรระบุเมื่อมีการวัดแรงบิดถอด
ถ้าตัวอย่างถูกปรับเงื่อนไขก่อนทดสอบ ประวัตินั้นก็ควรถูกกําหนด
ด้วยFixturing
ขวดต้องอยู่กับที่ขณะที่ฝาหมุน
ฟังดูชัดเจนจนกระทั่งภาชนะบาง ยืดหยุ่น เรียว รูปร่างผิดปกติ หรือมีพื้นที่จํากัดสําหรับหนีบ
ถ้าหนีบเบาเกินไปขวดอาจลื่นได้
ถ้าหนีบแรงเกินไปขวดอาจบิดเบี้ยวได้
ในทั้งสองกรณี ผู้ทดสอบอาจยังให้ตัวเลขที่สะอาดได้
ปัญหาเดียวกันนี้เกิดขึ้นที่การปิด
ถ้าฟิกซ์เจอร์ด้านบนลื่น การหมุนที่สั่งจะไม่ถูกส่งไปยังฝาครอบอย่างถูกต้อง หากโคมไฟทําให้ฝาปิดเสียรูปหรือเสียหาย ก็สามารถเปลี่ยนแปลงเหตุการณ์ที่วัดได้เลย
clean data ไม่จําเป็นต้องเป็นข้อมูลที่ถูกต้องเสมอไป
ความเร็วการหมุน
Speed เป็นอีกหนึ่งเงื่อนไขที่อาจหายไปจากรายงานการทดสอบ แม้ว่าจะส่งผลต่อวิธีการสร้างข้อมูลการวัด
ผู้ปฏิบัติงานคนหนึ่งอาจถอดฝาครอบออกอย่างช้า ๆ อีกคนหนึ่งอาจหมุนได้เร็วกว่ามาก
ด้วยการทดสอบด้วยมือ ความแตกต่างนี้ยากที่จะกําจัดได้อย่างสมบูรณ์
ระบบอัตโนมัติสามารถควบคุมการหมุนได้อย่างสม่ําเสมอมากขึ้นเมื่อวิธีการต้องการ
นั่นไม่ได้หมายความว่าความเร็วสากลเดียวจะถูกต้องสําหรับการทดสอบแรงบิดฝาขวดทุกครั้ง เงื่อนไขที่เหมาะสมควรมาจากวิธีการหรือขั้นตอนการทดสอบที่ใช้
การจัดแนวและเงื่อนไขตัวอย่าง
แกนหมุนของฝาปิดควรจัดแนวอย่างถูกต้องกับระบบทดสอบ
การหมุนนอกแกนอาจทําให้เกิดแรงกดที่ไม่พึงประสงค์หรือการสัมผัสของวัตถุยึดที่ไม่สม่ําเสมอ
เงื่อนไขตัวอย่างก็สําคัญเช่นกัน อุณหภูมิ สภาพวัสดุ สภาพซับใน ความชื้น ประวัติการเก็บรักษา และความแปรปรวนของการผลิต สามารถส่งผลต่อการตอบสนองทางกลได้
หากมีการเปรียบเทียบตัวอย่าง เงื่อนไขเหล่านั้นก็ควรจะเปรียบเทียบกันได้เช่นกัน

ความหมายของแรงบิดฝาครอบในงานบรรจุภัณฑ์จริง
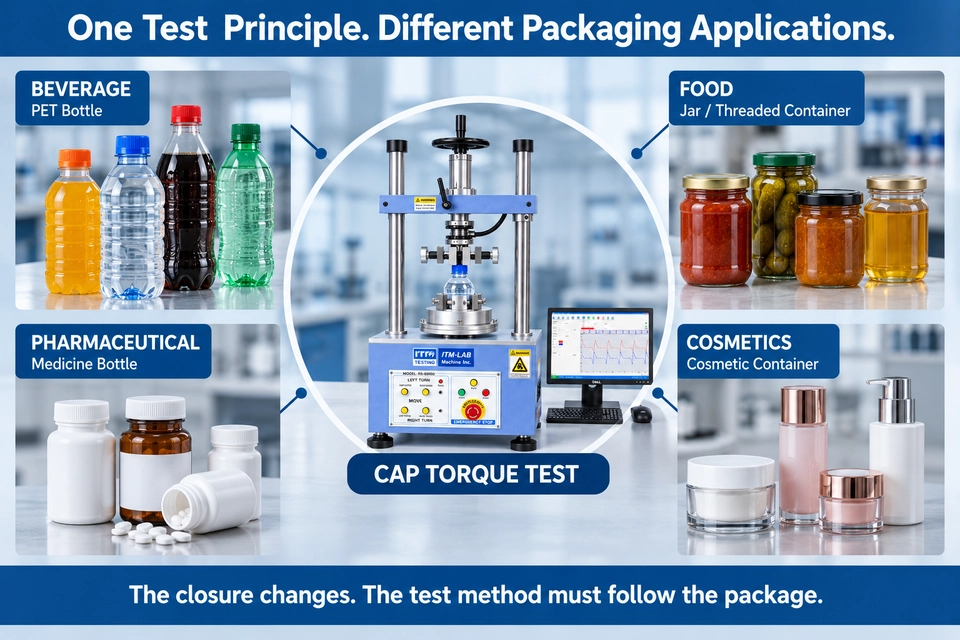
หลักการวัดนี้คล้ายกันในทุกอุตสาหกรรมบรรจุภัณฑ์
เหตุผลในการวัดไม่ใช่เหตุผล
นั้นอาหารและเครื่องดื่ม: การค้นหาสมดุลที่ใช้งานได้จริง
สําหรับขวดเครื่องดื่ม ขวดโหล ซอส น้ํามันพืช และบรรจุภัณฑ์อาหารอื่น ๆ แรงบิดปิดฝามักเป็นส่วนหนึ่งของการควบคุมกระบวนการและการประเมินบรรจุภัณฑ์
ปัญหาทางวิศวกรรมคือความสมดุล
ฝาปิดต้องมีปฏิสัมพันธ์กับภาชนะและระบบซีลอย่างถูกต้อง ขณะที่บรรจุภัณฑ์ที่เสร็จสมบูรณ์ก็ต้องมีพฤติกรรมการเปิดที่เหมาะสมด้วย
ข้อมูลแรงบิดช่วยเปรียบเทียบเงื่อนไขการปิดฝา ล็อตการผลิต การตั้งค่าการปิด สภาพการจัดเก็บ หรือการเปลี่ยนแปลงของซัพพลายเออร์
สิ่งที่มันไม่สามารถพิสูจน์ความสมบูรณ์ของซีลได้ด้วยตัวเอง
A สามารถตอบสนองความต้องการแรงบิดได้ แต่ยังต้องการการประเมินการรั่วไหล ซีล หรือความสมบูรณ์ของบรรจุภัณฑ์แยกต่างหาก
แรงบิดฝาปิดเป็นส่วนหนึ่งของประสิทธิภาพของแพ็กเกจ—ไม่ใช่ทดแทนการทดสอบแพ็กเกจอื่น
ๆบรรจุภัณฑ์ยา: การควบคุมและเอกสารประกอบ
บรรจุภัณฑ์ยาอาจให้ความสําคัญกับกระบวนการที่ควบคุมได้ ความสามารถในการทําซ้ํา การติดตามย้อนกลับ และข้อกําหนดเฉพาะของบรรจุภัณฑ์
แรงบิดการถอดและถอดสามารถให้ข้อมูลทางกลที่เป็นประโยชน์สําหรับขวดยาแบบเกลียวและระบบปิดอื่น ๆ
การปิดพิเศษจําเป็นต้องตีความอย่างรอบคอบมากขึ้น
ตัวอย่างเช่น ข้อมูลแรงบิดอาจเกี่ยวข้องกับกลไกการปิดแบบต้านทานเด็กหรือการศึกษาทางวิศวกรรมบางอย่าง แต่:
ผลลัพธ์แรงบิดเพียงอย่างเดียวไม่สามารถกําหนดประสิทธิภาพของแพ็กเกจที่ทนทานต่อเด็กได้
ข้อกําหนดด้านกฎระเบียบ ประสิทธิภาพของบรรจุภัณฑ์ ยา ลูกค้า หรือข้อกําหนดภายในที่เกี่ยวข้องยังคงต้องปฏิบัติตาม
บรรจุภัณฑ์เครื่องสําอางและครัวเรือน: อุปกรณ์ตั้งโต๊ะกลายเป็นความท้าทาย
ภาชนะเครื่องสําอาง ผลิตภัณฑ์ดูแลส่วนบุคคล ฝาปิดปั๊ม และบรรจุภัณฑ์สารเคมีในครัวเรือน มักสร้างปัญหาที่แตกต่างกัน
แรงบิดที่คาดหวังอาจตรงไปตรงมา
การถือผลิตภัณฑ์อย่างถูกต้องอาจไม่ถูกต้อง
พื้นผิวตกแต่ง, ภาชนะที่เรียว, รูปทรงไม่สม่ําเสมอ, ผนังบาง, การปิดที่เรียบ และพื้นที่จับที่เล็ก อาจทําให้อุปกรณ์ยึดมาตรฐานไม่เหมาะสม
สําหรับแพ็กเกจเหล่านี้ การออกแบบตัวยึดอาจมีความสําคัญพอ ๆ กับช่วงแรงบิดเอง
วิธีการทดสอบแรงบิดการปิดเกลียวต่อเนื่อง
ASTMสําหรับการปิดเกลียวต่อเนื่อง มีสองวิธีของ ASTM ที่เกี่ยวข้องเป็นพิเศษเมื่อพูดถึงการเก็บแรงบิด
ASTM D7860 มุ่งเน้นการวัดแรงบิดอัตโนมัติเพื่อการรักษาแรงบิดแบบปิดเกลียวต่อเนื่อง
ASTM D2063/D2063M กล่าวถึงแนวทางที่ไม่ใช่อัตโนมัติที่เกี่ยวข้อง
วิธีเหล่านี้ไม่ควรถูกใช้เป็นป้ายทั่วไปสําหรับการทดสอบแรงบิดปิดทุกครั้ง
แพ็กเกจ ขั้นตอน และผลลัพธ์ที่ต้องการยังต้องได้รับการยืนยันก่อนที่จะเลือกอุปกรณ์
สําหรับการอภิปรายวิธีการอย่างละเอียด โปรดดูที่:
คู่มือทดสอบแรงบิดปิดอัตโนมัติ ASTM D7860
คู่มือเฉพาะทางนี้สามารถอธิบายขอบเขตของวิธีการ ลําดับการทดสอบ การเคลื่อนไหวอัตโนมัติ ข้อมูลแรงบิด และอุปกรณ์โดยไม่ต้องซ้ําซ้อนที่นี่
Manual or Automatic: ต้องการควบคุมมากแค่ไหนสําหรับการทดสอบ?
คําถามที่มีประโยชน์ไม่ใช่ว่าการทดสอบอัตโนมัติ "ดีกว่า"
หรือไม่มันคือระดับการควบคุมที่เมธอดต้องการ
สําหรับการตรวจสอบการลดยอดที่ง่ายและเป็นครั้งคราว อาจเหมาะสมอย่างยิ่งกับเครื่องทดสอบแรงบิดฝาครอบด้วยมือ
การทดสอบอัตโนมัติการทดสอบอัตโนมัติจะมีประโยชน์มากขึ้นเมื่อโครงการต้องการความเร็วที่ควบคุมได้ การเคลื่อนที่ไปข้างหน้า/ถอยหลังที่ทําซ้ําได้ ลําดับการนําไปใช้และถอด ข้อมูลแรงบิดเทียบกับการหมุน หรือการทดสอบซ้ําจํานวนมากขึ้น
ระบบอัตโนมัติช่วยลดความแปรปรวนหนึ่งแหล่ง คือ การเคลื่อนไหวที่ควบคุมโดยผู้ปฏิบัติงาน
ไม่สามารถขจัดการจัดแนวที่ไม่ดี ระยะเซนเซอร์ที่ไม่เหมาะสม การยึดที่ไม่ดี การปรับสภาพที่ไม่สอดคล้อง หรือการทดสอบที่กําหนดไม่ถูกต้อง
ระบบอัตโนมัติช่วยปรับปรุงการควบคุม มันไม่ได้ช่วยแก้ปัญหาการตั้งค่าที่แย่
อุปกรณ์จับส่วนหนึ่งเป็นส่วนหนึ่งของการวัด
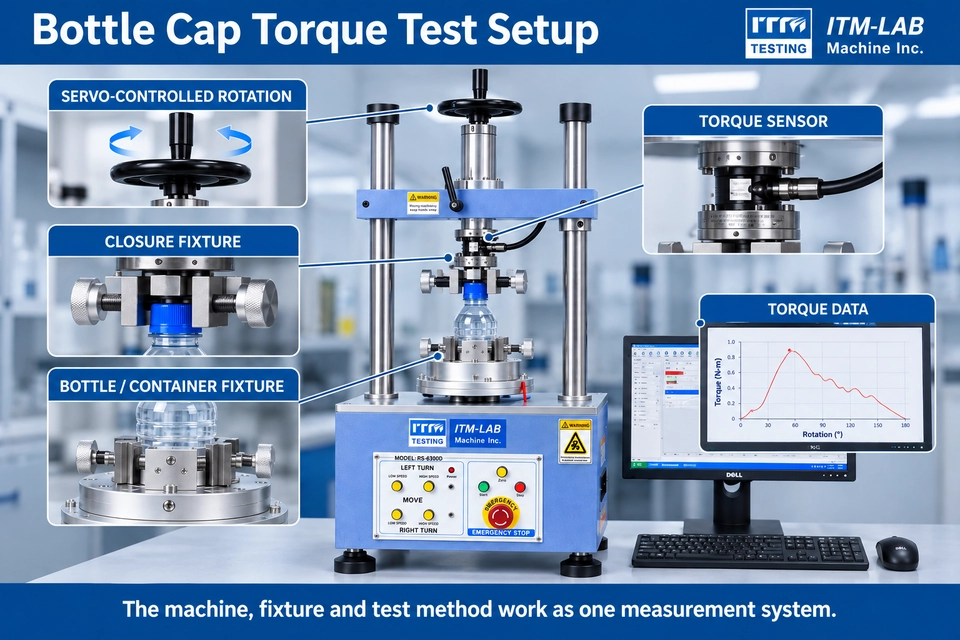
เครื่องทดสอบแรงบิดฝาขวดเป็นเพียงส่วนหนึ่งของระบบการวัดเท่านั้น
เซ็นเซอร์แรงบิดวัดแรงหมุนที่มาถึงตัวเซ็นเซอร์
อุปกรณ์ยึดเหล่านี้กําหนดว่าภาระนั้นจะไปถึงแพ็กเกจอย่างไร
อุปกรณ์ด้านล่างต้องยึดภาชนะโดยไม่หมุนหรือเสียรูปมากเกินไป โคมยึดด้านบนต้องถ่ายเทการเคลื่อนไหวไปยังฝาปิดโดยไม่ลื่นหรือเปลี่ยนรูปทรงฝามากเกินไป
นั่นทําให้การเลือกอุปกรณ์ยึดเป็นปัญหาทางกล ไม่ใช่แค่การตรวจสอบเส้นผ่านศูนย์กลาง
ขวด PET บางอาจต้องการการรองรับที่แตกต่างจากขวดแก้วแข็ง
ฝาพลาสติกที่มีร่องลึกอาจจับได้ง่าย การปิดโลหะเรียบหรือปิดตกแต่งอาจไม่เหมาะสม
ภาชนะเครื่องสําอางที่ไม่สม่ําเสมออาจต้องการการจัดวางแบบกําหนดเองแม้ว่าช่วงแรงบิดจะอยู่ในช่วงที่ต่ํา
ระบบแรงบิดปิดสมบูรณ์ควรถูกคิดถึงว่า:
เซ็นเซอร์แรงบิด + หมุน + ตัวยึดปิด + ตัวยึดคอนเทนเนอร์ + แพ็กเกจ + ข้อมูล
เครื่องจักรจะวัดแรงบิด
การตั้งค่าทั้งหมดจะกําหนดว่าตัวเลขนั้นแทนเหตุการณ์ปิดที่ต้องการหรือไม่
วิธีเลือกเครื่องทดสอบแรงบิดฝาปิด
เริ่มต้นด้วยแพ็กเกจ
ไม่ใช่ความจุของเครื่อง
ขวดยาขนาดเล็ก ขวดเครื่องดื่ม PET และภาชนะอาหารเกลียวขนาดใหญ่ อาจต้องการการวัดแรงบิด แต่ไม่จําเป็นต้องใช้เซ็นเซอร์ อุปกรณ์ยึด หรือการตั้งค่าการเคลื่อนไหวเดียวกันโดยอัตโนมัติ
ก่อนอื่น ให้กําหนด <แรงบิดทํางานที่แข็งแกร่งของ data-start="18618" data-end="18645">expected working torque
ช่วงที่เลือกควรเหมาะสมกับแรงบิดที่คาดว่าจะวัดได้จริง ความจุสูงสุดที่ใหญ่กว่ามากไม่ได้หมายความว่าจะเป็นข้อได้เปรียบโดยอัตโนมัติ
ถัดไปคือรูปทรงแพ็กเกจ
ความสูงและเส้นผ่านศูนย์กลางของขวดมีผลต่ออุปกรณ์ยึดภาชนะ เส้นผ่านศูนย์กลางของฝาครอบและรูปทรงพื้นผิวมีผลต่อตัวยึดปิด แพ็กเกจที่ไม่ปกติอาจต้องการการสนับสนุนแบบกําหนดเอง
จากนั้นกําหนดเหตุการณ์:
แอปพลิเคชัน? การลบออก? ทั้งสองอย่าง? การเก็บแรงบิด?
หลังจากนั้น กําหนดการเคลื่อนที่
วิธีนี้ต้องการความเร็วรอบเฉพาะหรือไม่? ทิศทางเดียวหรือทั้งสองทาง? ใช้แบบควบคุมแล้วค่อยถอดออก? จําเป็นต้องมีมุมหมุนหรือต้องมีกราฟแรงบิดครบชุดหรือไม่?
สุดท้าย กําหนดข้อมูล
การตรวจสอบการผลิตอาจต้องการเพียง:
แรงบิดกําจัดสูงสุด
สูงสุดโปรแกรมวิศวกรรมอาจต้องการ:
แรงบิดการใช้งาน + แรงบิดถอด + กราฟแรงบิด + ก่อน/หลัง การเปรียบเทียบ
การกําหนดค่าอุปกรณ์ควรเป็นไปตามข้อกําหนดเหล่านั้น
สิ่งที่ต้องส่งก่อนการเลือกอุปกรณ์
ก่อนแนะนําระบบ จําเป็นต้องมีข้อมูลเพียงพอเพื่อเข้าใจทั้งแพ็กเกจและการทดสอบ
รายละเอียดที่มีประโยชน์ที่สุดคือ:
- ขวด / ภาชนะ: วัสดุ, รูปทรง, ภาพถ่าย และภาพวาดที่มีอยู่
- Closure: ประเภท, เส้นผ่านศูนย์กลางฝา และรูปทรงการจับ
- ขนาด: ความสูงขวด เส้นผ่านศูนย์กลาง และพื้นผิวของอุปกรณ์ยึดที่เกี่ยวข้อง
- แรงบิดที่คาดหวัง: ช่วงการใช้งานและ/หรือช่วงการถอด
- วิธีการ: ASTM D7860, ASTM D2063/D2063M, ข้อกําหนดของลูกค้า หรือขั้นตอนภายใน
- ข้อมูล: เฉพาะยอดสูงสุด, ค่าการใช้งาน/การลบ, หรือกราฟแรงบิดสมบูรณ์
ตัวอย่างตัวแทนมีประโยชน์อย่างยิ่งเมื่อแพ็กเกจต้องการอุปกรณ์จับยึดแบบกําหนดเอง
รายละเอียดเหล่านี้ช่วยให้สามารถประเมินช่วงเซนเซอร์ การหมุน อุปกรณ์ยึด และข้อกําหนดข้อมูลร่วมกันได้ แทนที่จะถือว่าเครื่องทดสอบเป็นเครื่องมือเดี่ยว
FAQ
การทดสอบแรงบิดฝาขวดคืออะไร?
A การทดสอบแรงบิดฝาขวดวัดความต้านทานการหมุนระหว่างเหตุการณ์ปิดขวดที่กําหนดไว้ ขึ้นอยู่กับขั้นตอน ผลลัพธ์อาจอธิบายแรงบิดการใช้งาน แรงบิดถอด แรงบิดถอดสูงสุด แรงบิดเก็บแรงบิด หรือแรงบิดตลอดการหมุน
สภาพการทดสอบ รวมถึงจังหวะ ความเร็ว อุปกรณ์ยึด และสภาพบรรจุภัณฑ์ ควรกําหนดพร้อมกับค่าแรงบิด
แรงบิดการใช้งานกับแรงบิดถอดต่างกันอย่างไร?
แรงบิดการใช้งานคือแรงบิดที่ใช้ขณะขันฝาปิดตู้คอนเทนเนอร์ให้แน่น แรงบิดในการถอดจะถูกวัดภายหลังเมื่อคลายหรือเปิดฝาปิด
เป็นเหตุการณ์กลไกที่แตกต่างกัน การผ่อนคลายของวัสดุ พฤติกรรมการยึดติดของซับในหรือซีล การสัมผัสด้าย อุณหภูมิ และเวลาการเก็บรักษา สามารถเปลี่ยนแปลงบรรจุภัณฑ์ระหว่างการใช้งานและการถอด
ออกการยึดแรงบิดของฝาขวดคืออะไร?
Torque retention อธิบายพฤติกรรมแรงบิดปิดหลังจากเวลาที่กําหนดหรือประวัติการปรับสภาพหลังการใช้งาน
วิธีการคํานวณหรือรายงานที่แม่นยําควรปฏิบัติตามขั้นตอนการทดสอบที่เกี่ยวข้อง; ไม่ควรสันนิษฐานว่าการคงแรงบิดหมายถึงสูตรเปอร์เซ็นต์สากลเดียว
ทําไมแรงบิดในการถอดฝาขวดจึงเปลี่ยนแปลงตามเวลา?
ระบบปิดยังคงทํางานร่วมกันหลังจากใช้งาน การผ่อนคลายของโพลิเมอร์ การบีบอัดซับในวัสดุ การยึดตําแหน่งซีล แรงเสียดทานของเกลียว อุณหภูมิ และประวัติการเก็บรักษา สามารถส่งผลต่อพฤติกรรมการถอดในภายหลังได้
การเปลี่ยนแปลงของแรงบิดถอดแสดงว่าสภาพกลไกเปลี่ยนไป มันไม่สามารถระบุสาเหตุรากฐานได้ด้วยตัวเอง
ฉันจะเลือกเครื่องทดสอบแรงบิดฝาครอบได้อย่างไร?
กําหนดบรรจุภัณฑ์ก่อน: ขนาดขวด ประเภทและเส้นผ่านศูนย์กลางฝา แรงบิดที่คาดว่าจะมี และพื้นผิวจับขวดที่มีให้เลือก
จากนั้นกําหนดการทดสอบ: การนําไปใช้หรือการถอด, เวลา, ความเร็วในการหมุน, วิธีการที่ใช้, ข้อกําหนดของตัวยึด และว่าคุณต้องการผลลัพธ์สูงสุดหรือกราฟแรงบิดครบ
เลือกเครื่องทดสอบตามความต้องการเหล่านั้นแทนที่จะเลือกเฉพาะความจุแรงบิดสูงสุด
Final Thoughts
การทดสอบแรงบิดฝาขวดจะเข้าใจง่ายขึ้นมากเมื่อทําเป็นลําดับแทนที่จะเป็นตัวเลขเดียว:
APPLICATION
↓
ที่นั่งปิด
↓
TIME / CONDITIONING
↓
REMOVAL
↓
การเก็บรักษา / การเปรียบเทียบ
สําหรับการควบคุมคุณภาพตามปกติ ค่าการลบยอดหนึ่งค่าอาจเพียงพอ
สําหรับงานรักษาแรงบิด การศึกษาการบรรจุ วิธีการทดสอบอัตโนมัติ หรือการเปรียบเทียบทางวิศวกรรม การจับเวลา การควบคุมการเคลื่อนไหว การตรึง และข้อมูลแรงบิดที่ละเอียดขึ้น สามารถมีความสําคัญไม่แพ้จุดสูงสุดเอง
หลักการสามข้อที่ควรรักษาไว้:
แรงบิดการใช้งานและแรงบิดถอดออกเป็นเหตุการณ์ทางกลที่แตกต่างกัน
ระยะเวลาระหว่างการใช้งานและการลบเป็นส่วนหนึ่งของเงื่อนไขการทดสอบ
เซ็นเซอร์แรงบิดที่แม่นยําไม่สามารถชดเชยอุปกรณ์ยึดหรือวิธีทดสอบที่ไม่สม่ําเสมอได้
กําหนดเงื่อนไขเหล่านั้นก่อน
จากนั้นเลือกเครื่องทดสอบแรงบิดฝาครอบ
ต้องการกําหนดค่าการทดสอบแรงบิดฝาขวดหรือไม่?
ส่งข้อมูลขวดและฝาปิด ช่วงแรงบิดที่คาดว่าจะมี ความต้องการในการใช้งาน/ถอดออก เวลาทดสอบ วิธีการที่ใช้ และภาพถ่ายหรือภาพวาดที่มีให้
จากรายละเอียดเหล่านี้ สามารถประเมินช่วงแรงบิด การควบคุมการเคลื่อนไหว อุปกรณ์ยึดปิด อุปกรณ์ยึดตู้คอนเทนเนอร์ และข้อกําหนดข้อมูลก่อนกําหนดค่าระบบทดสอบ
อภิปรายการทดสอบแรงบิดฝาครอบของคุณ →
