
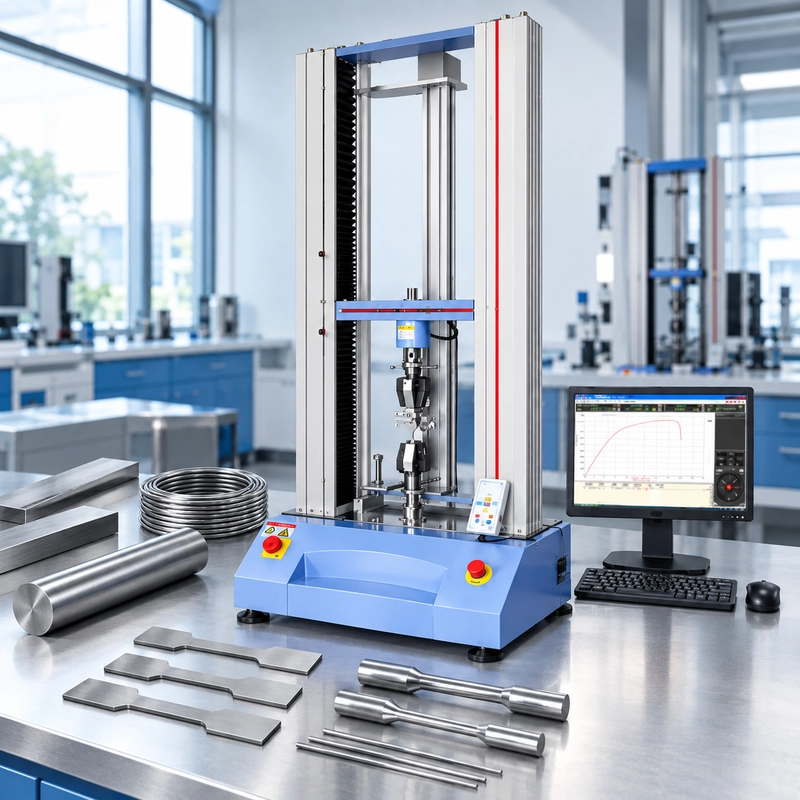
RFQ สองรายการจะอยู่บนโต๊ะเดียวกัน
ทั้งสองกล่าวว่า:
เราต้องการเครื่องทดสอบแรงดึงสําหรับ ISO 6892-1
ภาพวาดแรกแสดงตัวอย่างอะลูมิเนียมบาง
ส่วนที่สองแสดงแท่งเหล็กกล้าความแข็งแรงสูงที่ผ่านการกลึง
พวกเขาไม่ควรได้รับใบเสนอราคาเดียวกันโดยอัตโนมัติ
มาตรฐานเหมือนกัน แรงอาจแตกต่างกันโดยสิ้นเชิง เช่นเดียวกับโหลดเซลล์, กริป, เครื่องวัดการยืดตัว, วิธีควบคุม และกระบวนการทดสอบ
นี่คือความแตกต่างที่คู่มือนี้พูดถึง
ISO 6892-1 เป็นข้อกําหนดของวิธีการทดสอบ มันไม่ใช่ข้อกําหนดของเครื่องจักร
หากคุณเลือกอุปกรณ์ จุดเริ่มต้นที่มีประโยชน์ไม่ใช่แค่ตัวเลขมาตรฐานเท่านั้น มันคือตัวอย่างที่กําลังจะนั่งอยู่บนโต๊ะทดลองของคุณ หรือกําลังจะได้นั่ง
อยู่ISO 6892-1 ไม่ใช่ข้อกําหนดของเครื่องจักร
ฉบับปัจจุบันคือ ISO 6892-1:2019, วัสดุโลหะ — การทดสอบแรงดึง — ส่วนที่ 1: วิธีการทดสอบที่อุณหภูมิห้อง ISO ได้ตรวจสอบและยืนยันฉบับนี้ในปี 2025 ดังนั้นยังคงเป็นปัจจุบัน มันระบุวิธีการทดสอบแรงดึงของวัสดุโลหะและกําหนดคุณสมบัติทางกลที่สามารถวัดได้ที่อุณหภูมิห้อง
นั่นกําหนดการทดสอบ
มันไม่ได้กําหนดการกําหนดค่าเครื่องสากลแบบเดียว
ตัวอย่างแผ่นบางและแท่งกลมที่ผ่านการกลึงสามารถอยู่ในโปรแกรมทดสอบ ISO 6892-1 ได้ แต่บางรุ่นอาจล้มเหลวเมื่อต่ํากว่า 20 kN ในขณะที่อีกชุดต้องการมากกว่า 100 kN
แม้ตัวอย่างสองตัวจะสร้างแรงสูงสุดใกล้เคียงกัน แต่ก็อาจไม่ใช้ด้ามจับเดียวกัน
และถ้าห้องปฏิบัติการหนึ่งต้องการแค่ความแข็งแรงดึง ในขณะที่อีกแห่งต้องการความแข็งแรงพิสูจน์ด้วยอัตราการยืดที่ควบคุมได้ ข้อกําหนดการวัดและควบคุมของพวกเขาก็จะเปลี่ยนไปอีกครั้ง
ดังนั้นเมื่อมีการสอบถามว่า:
<บล็อกอ้างคําพูด data-start="1975" data-end="2005">ต้องใช้เครื่อง ISO 6892-1
เรารู้มาตรฐานอยู่แล้ว
สิ่งที่เรายังต้องการคือการทดสอบ

หมายเลขแรกที่เราต้องการ: แรงคาดหวัง
แสดงภาพวาดตัวอย่างให้เราดู แล้วเราจะเริ่มเปลี่ยนข้อกําหนดการทดสอบให้เป็นข้อกําหนดของเครื่องจักร
สําหรับขนาดอุปกรณ์เริ่มต้น ประมาณการที่มีประโยชน์คือ:
แรงสูงสุดที่คาดหวัง≈พื้นที่หน้าตัดเดิม ×ความต้านแรงดึงที่คาดหวัง
นี่ไม่ใช่ขั้นตอนการทดสอบ ISO หรือการคํานวณการยอมรับ นี่เป็นการประเมินครั้งแรกที่ใช้งานได้จริงสําหรับการคัดเลือกเครื่องจักร
นําตัวอย่างกลมที่ผ่านการกลึงที่มีขนาดเส้นผ่านศูนย์กลาง
พื้นที่หน้าตัดของมันคือ:
A₀ = π × 8² / 4 ≈ 50.3 mm²
ถ้าความแข็งแรงดึงที่คาดหวังประมาณ <แรงดึง data-start="3161" data-end="3172">600 MPa:
50.3 mm² × 600 N/mm² ≈ 30,200 N
ดังนั้นเรากําลังดูโดยประมาณว่า:
30 kN
ตอนนี้เปลี่ยนแค่สองอย่าง: เส้นผ่านศูนย์กลางของตัวอย่างและความแข็งแรงของวัสดุ
ใช้หน้าตัดขนาด 16 มม. และค่าความต้านทานแรงดึงที่คาดหวัง 900 MPa)
พื้นที่จะกลายเป็น:
A₀ ≈ 201.1 mm²
and:
201.1 mm² × 900 N/mm² ≈ 181,000 N
หรือประมาณ:
181 kN
มาตรฐาน ISO เดียวกัน
แรงประมาณหกเท่า
ความแตกต่างนี้มากพอที่จะย้ายการทดสอบไปยังช่วงความจุเครื่องที่แตกต่างกันโดยสิ้นเชิง
นอกจากนี้ยังแสดงให้เห็นว่าทําไมคําอธิบายเช่น "steel tensile test" จึงไม่เพียงพอสําหรับการเลือกอุปกรณ์ เกรดวัสดุสําคัญ แต่รูปทรงเรขาคณิตก็สําคัญไม่แพ้กัน
สําหรับตัวอย่างแบน จะใช้ตรรกะรอบแรกเดียวกัน:
A₀ = ความกว้าง×ความหนา
จากนั้น:
A₀ × ความต้านแรงดึงที่คาดหวัง≈แรงสูงสุดที่คาดไว้
การคํานวณควรใช้ค่าคาดหวังสูงสุดที่สมจริงสําหรับวัสดุและตัวอย่างที่กําลังทดสอบ ไม่ใช่แค่ค่าที่หาได้ง่ายที่สุดในแผ่นข้อมูล
ตัวอย่างเหล่านี้เป็นการคํานวณขนาด การคํานวณขนาดอุปกรณ์แบบแสดงเท่านั้น ไม่ใช่ขนาดตัวอย่าง ความแข็งแรงดึง หรือค่าการยอมรับที่กําหนดไว้ตามมาตรฐาน ISO 6892-1

เฟรมขนาด 50 kN ไม่ตอบคําถามโหลดเซลล์
สมมติว่าตัวอย่างที่ใหญ่ที่สุดในห้องปฏิบัติการคาดว่าจะมีขนาดประมาณ 42 kN
เฟรมขนาด 50 kN ดูเหมือนจะเกี่ยวข้องทันที
แต่ตอนนี้ถามคําถามอีกข้อ:
การทดสอบส่วนใหญ่ของห้องปฏิบัติการเกิดขึ้นที่ไหน?
บางทีภาระงานอาจดูเป็นแบบนี้:
ตัวอย่างส่วนใหญ่ในแต่ละวัน: 8–25 kN
ตัวอย่างเป็นครั้งคราว: 35–42 kN
นั่นเปลี่ยนการสนทนาเกี่ยวกับอุปกรณ์
ตัวเลข 42 kN มีความสําคัญเมื่อประเมินว่าเฟรมมีความจุเพียงพอหรือไม่
มันไม่สามารถอธิบายช่วงแรงที่ห้องปฏิบัติการต้องการการตรวจสอบประสิทธิภาพการวัดได้เป็นประจํา
นี่เป็นการตัดสินใจที่เกี่ยวข้องกัน แต่ไม่เหมือนกันทุกประการ:
แรงสูงสุดที่คาดหวัง
→ ช่วยกําหนดความจุของเฟรม
การกระจายแรงแบบรูทีน
→ ช่วยกําหนดการกําหนดค่าการวัดแรง
ช่วงการวัดที่ต้องการได้รับการยืนยัน
→ ต้องพิจารณาเมื่อเลือกและตรวจสอบระบบโหลดเซลล์
ISO 7500-1 เป็นมาตรฐาน ISO ที่เกี่ยวข้องสําหรับการสอบเทียบและตรวจสอบระบบวัดแรงของเครื่องทดสอบแรงดึง/อัดแบบแกนเดียวแบบคงที่; ปัจจุบัน ISO ได้ระบุมาตรฐานนี้ไว้ในแคตตาล็อกการทดสอบทางกลของตน
นี่เป็นเหตุผลหนึ่งที่เราไม่ชอบระบุระบบดึงจากแรงสูงสุดเพียงอย่างเดียว
ลองจินตนาการถึงสองห้องแล็บที่ต้องการเฟรมขนาด 50 kN
ใช้เวลาส่วนใหญ่ระหว่าง 5 ถึง 15 kN
อีกตัวใช้เวลาส่วนใหญ่ระหว่าง 30 ถึง 45 kN
ในเชิงกลไก ทั้งสองแบบอาจเข้ากันได้
จากมุมมองการวัดผล งานทั้งสองไม่
เหมือนกันการซื้อเฟรมที่ใหญ่กว่ามากก็ไม่ได้แก้ปัญหาโดยอัตโนมัติ ความจุที่สูงกว่าที่พิมพ์บนป้ายชื่อเครื่องไม่สามารถทดแทนการตั้งค่าการวัดแรงที่เลือกและตรวจสอบอย่างถูกต้องได้
RFQ ที่ดีกว่าจึงให้ตัวเลขสองตัว:
แรงสูงสุดที่คุณคาดหวังได้อย่างสมเหตุสมผลคือเท่าไหร่?
and
<บล็อกอ้างคําพูด data-start="6709" data-end="6761">ตัวอย่างส่วนใหญ่ของคุณทดสอบที่ไหน?
คําตอบสองข้อนี้มีประโยชน์มากกว่า "ต้องใช้เครื่อง 50 kN"
ลูกค้าต้องการ rp0.2 แล้วต่อไปล่ะ?
จนถึงตอนนี้ เราส่วนใหญ่พูดถึงเรื่องกําลัง
จากนั้นลูกค้าจะเพิ่มบรรทัดหนึ่งใน RFQ:
<บล็อก quote data-start="7579" data-end="7612">ผลลัพธ์ที่ต้องการ: Rp0.2, Rm, A.
ตอนนี้เราต้องพูดถึงการวัดการเสียรูป
โหลดเซลล์ให้เรา <แรงเริ่มต้นข้อมูลที่แข็งแกร่ง="7689" data-end="7698">แรง
รวมแรงนั้นกับพื้นที่หน้าตัดของตัวอย่างเดิม เราจะได้
แต่ความแข็งแรงในการพิสูจน์เช่น Rp0.2 ขึ้นอยู่กับความสัมพันธ์ระหว่างความเครียดกับความเครียดของตัวอย่าง
นั่นหมายความว่าเราต้องการช่องทางการวัดอีกช่องหนึ่ง
Force channel
โหลดเซลล์
↓
Force
↓
Stress
Strain channel
Extensometer
↓
Extension
↓
Strain
นําช่องทางเหล่านี้มารวมกันแล้วเราจะประเมินการตอบสนองต่อความเครียด-ความเครียด
ที่เกี่ยวข้องคําแนะนําการทดสอบ ISO 6892-1 สาธารณะ ยังระบุว่าการวัดแรงที่แม่นยําและการวัดการขยายตัวอย่างเป็นข้อกําหนดสําคัญของอุปกรณ์เมื่อกําหนดคุณสมบัติที่ครอบคลุมโดยวิธีการ
นี่คือเหตุผลที่เครื่องวัดการยืดไม่ควรถูกมองว่าเป็นอุปกรณ์เสริมทั่วไปที่เพิ่มท้ายคําเสนอราคา
เราต้องรู้ว่ามันคาดหวังให้ทําอะไร
ความยาวรางเริ่มต้นคือเท่าไร?
ต้องครอบคลุมช่วงสายพันธุ์ใด?
ผลลัพธ์ใดที่ต้องใช้?
มันยังคงอยู่บนตัวอย่างจนเกิดการเปลี่ยนรูปพลาสติกอย่างมากหรือไม่ หรือขั้นตอนการทดสอบถูกตั้งค่าต่างออกไป?
และยังมีคําถามอีกข้อ:
extensometer วัดแค่ตัวอย่างหรือสัญญาณของมันควบคุมเครื่องด้วย?
นั่นขึ้นอยู่กับวิธีการทดสอบที่เลือก

Method A1 เปลี่ยนแปลงข้อกําหนดของระบบควบคุม
นี่คือจุดที่เครื่องสองเครื่องที่ทั้งคู่อ้างว่ารองรับ ISO 6892-1 อาจต้องการการเปรียบเทียบที่ใกล้ชิดขึ้น
ISO 6892-1 แยกแยะวิธีการควบคุมอัตราการทดสอบที่แตกต่างกัน สําหรับการเลือกอุปกรณ์ ความแตกต่างที่มีประโยชน์คือ:
Method A1
การควบคุมอัตราการเครียดแบบวงจรปิดโดยใช้สัญญาณ extensometer
Method A2
การควบคุมอัตราการเครียดแบบเปิดโดยใช้ความเร็วครอสเฮดที่เลือกหรือปรับไว้ล่วงหน้า
Method B
ควบคุมตามอัตราความเครียดในภูมิภาคที่เกี่ยวข้อง
คําแนะนําทางเทคนิคของ ZwickRoell ISO 6892-1 อธิบายว่า A1 เป็นการควบคุมอัตราการเครียดแบบวงจรปิดอัตโนมัติโดยใช้การป้อนกลับจากเครื่องวัดการยืดตัว ขณะที่ A2 ใช้วิธีความเร็วแบบหัวขวางเพื่อให้ได้อัตราการเครียดที่ต้องการ
นั่นทําให้ A1 น่าสนใจเป็นพิเศษในแง่ของอุปกรณ์
ด้วย A1 เครื่องวัดการขยายไม่ได้แค่เฝ้าดูตัวอย่างเท่านั้น
สัญญาณของมันเข้าร่วมในวงจรควบคุม
ในเชิงแนวคิด:
Specimen deformation
↓
Extensometer
↓
อัตราความเครียดที่วัดได้
↓
Controller
↓
Drive / crosshead response
↓
การเปลี่ยนแปลงการเสียรูปของตัวอย่าง
และลูปจะดําเนินต่อไป
ดังนั้นถ้าโปรแกรมทดสอบระบุวิธี A1 การถามว่าซอฟต์แวร์มีวิธี "ISO 6892-1" หรือไม่ก็ไม่เพียงพอ
เรายังต้องการทราบด้วยว่าคอนโทรลเลอร์สามารถใช้ฟีดแบ็กจาก extensometer สําหรับการควบคุมอัตราการเครียดแบบวงจรปิดได้หรือไม่
เครื่องวัดการยืดตัว ตัวควบคุม ระบบขับเคลื่อน ด้ามจับ ความแข็งแรงของตัวอย่าง และความแข็งของเครื่องจักร ล้วนเป็นส่วนหนึ่งของพฤติกรรมของระบบทดสอบทั้งหมด
ยังมีความซับซ้อนด้านวัสดุที่อาจมองข้ามได้ง่าย
โลหะไม่ได้เปลี่ยนรูปอย่างสม่ําเสมอเสมอไปเมื่อเกิดการยอมตัว
เหล็กบางชนิดสามารถแสดงพฤติกรรมการคลายตัวเฉพาะที่ เมื่อการเสียรูประบุตําแหน่ง เครื่องวัดการขยายกําลังวัดบริเวณเกจที่กําหนดไว้ ในขณะที่การเปลี่ยนรูปของตัวอย่างอาจไม่กระจายอย่างสม่ําเสมอตลอดความยาวขนานทั้งหมด
นั่นทําให้ปฏิสัมพันธ์ระหว่างพฤติกรรมของตัวอย่าง ตําแหน่ง extensometer และการตอบสนองของการควบคุมสําคัญกว่าที่ช่องทําเครื่องหมายซอฟต์แวร์จะบอก
กล่าวอีกนัยหนึ่ง:
<บล็อกอ้างคําพูด data-start="11686" data-end="11818">"Method A1 capable" ควรอธิบายพฤติกรรมของระบบวัดและควบคุม ไม่ใช่แค่ชื่อเทมเพลตการทดสอบเท่านั้น
สําหรับวิธี A2 การสนทนาเกี่ยวกับอุปกรณ์จะต่างออกไป เนื่องจากพฤติกรรมอัตราการเครียดเป้าหมายจะเข้าใกล้ผ่านความเร็วครอสเฮด ไม่ใช่การป้อนกลับจากเครื่องวัดการยืดตัวแบบวงจรปิดโดยตรง ZwickRoell อธิบายว่า A2 เป็นการควบคุมอัตราการเครียดแบบเปิดวงจร และระบุว่าจําเป็นต้องมีการทดสอบ/ตั้งค่าล่วงหน้าเพื่อรองรับความแข็งของระบบทดสอบและตัวอย่าง
วิธี B แตกต่างอีกครั้ง
ไม่จําเป็นต้องทําซ้ําตารางอัตราการทดสอบ ISO ทุกตารางที่นี่ มาตรฐานปัจจุบันและข้อกําหนดวัสดุ/ผลิตภัณฑ์ที่เกี่ยวข้องควรใช้ในการกําหนดอัตรา ความคลาดเคลื่อน และการเปลี่ยนผ่านจริง
สําหรับการเลือกเครื่อง จุดประสงค์จะง่ายกว่า:
ถามว่าการทดสอบถูกควบคุมอย่างไร—ไม่ใช่แค่ว่าตัวเลขมาตรฐานปรากฏในซอฟต์แวร์หรือไม่
แสดงตัวอย่างให้เราดูก่อนเลือกกริป
เครื่องจักรอาจมีแรงมากพอแต่ยังใช้งานไม่ได้สําหรับตัวอย่างที่วางอยู่บนโต๊ะทํางานของคุณ
นี่คือเหตุผลที่แบบจําลองควรส่งถึงผู้จัดหาเครื่องจักรก่อนที่การตั้งค่าการจับยึดจะเสร็จสมบูรณ์
พิจารณารูปแบบที่พบได้บ่อยสามแบบ
ตัวอย่างแบน
เราต้องการมากกว่าคําว่า "sheet"
ข้อมูลที่เป็นประโยชน์ประกอบด้วย:
width
thickness
grip-end dimensions
surface condition
expected force
ตัวอย่างที่บางแบนกับตัวอย่างที่มาจากแผ่นหนาไม่จําเป็นต้องสร้างความต้องการขากรรไกรเหมือนกันเสมอไป
ตัวอย่างรอบ
ตอนนี้รูปทรงการสัมผัสเปลี่ยนไป
เราต้องรู้ขนาดเส้นผ่านศูนย์กลางของส่วนจับและการออกแบบปลายตัวอย่าง
ปลายทรงกระบอกเรียบ ปลายเกลียว ตัวอย่างไหล่ หรือรูปทรงอื่น ๆ อาจนําไปสู่กลยุทธ์การนําแรงที่แตกต่างออกไป
สายไฟและผลิตภัณฑ์เส้นผ่านศูนย์กลางเล็ก
Wire สร้างปัญหาของตัวเอง
ต้องถือตัวอย่างโดยไม่ลื่นไถลโดยไม่ควบคุมได้ แต่ความเครียดที่มากเกินไปอาจทําลายหน้าตัดขนาดเล็กก่อนที่หน้าตัดที่ต้องการจะได้รับการประเมินอย่างถูกต้อง
เส้นผ่านศูนย์กลาง พื้นผิว ความแข็งแรงของวัสดุ และแรงที่คาดหวัง ล้วนมีความสําคัญ
เฟรมเครื่องจักรอาจยังคงเหมือนเดิมในขณะที่อินเทอร์เฟซของตัวอย่างเปลี่ยนแปลงไปทั้งหมด
นั่นคือเหตุผลที่:
<บล็อกอ้างข้อมูล data-start="13863" data-end="13992">เครื่องทดสอบสากลหนึ่งเครื่องสามารถครอบคลุมหลายครอบครัวตัวอย่างได้ ขากรรไกรคู่เดียวไม่ได้ครอบคลุมทุกชิ้นโดยอัตโนมัติ
หากห้องปฏิบัติการวางแผนจะทดสอบแผ่น แท่งกลม และลวดบนโครงเดียวกัน นั่นควรเป็นส่วนหนึ่งของข้อกําหนดอุปกรณ์เดิม—ไม่ควรถูกค้นพบหลังการติดตั้ง

A 17.5 kN ตัวอย่างบนเครื่องขนาด 50 kN
ตอนนี้รวมการตัดสินใจเข้าด้วยกัน
ลูกค้าส่ง RFQ นี้:
การคํานวณแรกนั้นตรงไปตรงมา
พื้นที่ต้นฉบับ:
12.5 ×2.0 = 25 mm²
ประมาณแรงสูงสุดเริ่มต้น:
25 mm² × 700 N/mm² = 17,500 N
or:
≈ 17.5 kN
บนกระดาษ เฟรมขนาด 50 kN ดูสบายดี
จากนั้นส่วนที่เหลือของ RFQ ก็เริ่มมีความสําคัญ
ลูกค้าต้องการ
ตอนนี้เราต้องการกลยุทธ์การวัดความเครียด
กระบวนการภายในของพวกเขาระบุ Method A1
ตอนนี้ extensometer และตัวควบคุมต้องทํางานร่วมกันเป็นส่วนหนึ่งของระบบควบคุมอัตราการเครียด
ภาพวาดตัวอย่างแสดงความหนาหลายแบบ
ตอนนี้เราต้องตรวจสอบว่าการจัดวางขากรรไกรที่เสนอครอบคลุมครอบครัวตัวอย่างทั้งหมดหรือไม่
จากนั้นเราจะสังเกตเห็น:
100 ตัวอย่าง/วัน
ตอนนี้การโหลด การจัดแนว การใช้งานด้ามจับ และการจัดการเครื่องวัดการยืดตัวกลายเป็นส่วนหนึ่งของกระบวนการทํางานในห้องปฏิบัติการ
การคํานวณที่ 17.5 kN ถูกต้อง
มันไม่ใช่ข้อกําหนดทั้งหมด
ความแตกต่างนี้สําคัญเพราะใบเสนอราคาของเครื่องมักถูกเปรียบเทียบเกือบทั้งหมดโดย:
แรงสูงสุด
ราคา
ความเร็วครอสเฮด
ข้อกําหนดเหล่านี้มีความสําคัญ
แต่พวกเขาไม่ได้บอกคุณว่าระบบที่เสนอนั้นตรงกับการทดสอบจริงหรือไม่
สําหรับตัวอย่างนี้ การตรวจสอบการกําหนดค่าที่มีประโยชน์ควรเป็นดังนี้:
17.5 kN แรงตัวอย่างที่คาดหวัง
↓
ยืนยัน แรงบนในทุกเกรด / ขนาดตัวอย่าง
↓
ช่วงการทํางานปกติของแผนที่
↓
เลือกการกําหนดค่าการวัดแรง
↓
Define flat-specimen grips
↓
Select extensometer
↓
Verify Method A1 control capability
↓
ทบทวนเวิร์กโฟลว์การจัดการ 100 test/day
เฉพาะตอนนั้นเราจึงจะได้สเปคเครื่องที่ใกล้เคียงกับสมบูรณ์
เปลี่ยนข้อกําหนดการทดสอบให้เป็นการกําหนดค่าเครื่องจักร
สําหรับ ITM-LAB มีเครื่องทดสอบสากลสองรุ่นที่เกี่ยวข้องสําหรับงานประเภทนี้ ได้แก่:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
ช่วงเหล่านี้เป็นช่วง
ตัวอย่างก่อนหน้านี้ทําให้ความแตกต่างชัดเจน
ตัวอย่างขนาด Ø8 มม. ที่ค่า 600 MPa ให้แรงประมาณ <แรงเริ่มต้นข้อมูลแรง ๆ สูง="17056" data-end="17065">30 kN
นั่นทําให้แอปพลิเคชันอยู่ในช่วงที่สามารถประเมิน RS-8000 ได้—แต่จะไม่ทําให้การกําหนดค่าเสร็จสมบูรณ์โดยอัตโนมัติ
ตัวอย่าง Ø16 mm / 900 MPa ของเราให้กําลังประมาณ 181 kN
นั่นจะย้ายความต้องการแรงไปอยู่ในช่วงความจุที่สูงขึ้น ซึ่งสามารถประเมินการกําหนดค่า RS-8000A
ได้อีกครั้ง การคํานวณนี้เป็นเพียงจุดเริ่มต้นเท่านั้น
หลังจากความจุเฟรมแล้ว เรายังต้องการ:
Load cell
Grips
Extensometer
Control
Travel / test space
ช่วงตัวอย่าง
workflow รายวัน
Steel ไม่ได้หมายถึง RS-8000A โดยอัตโนมัติ
อะลูมิเนียมไม่ได้หมายถึง RS-8000 โดยอัตโนมัติ
ตัวอย่างเป็นตัวกําหนดแรง
ผลลัพธ์ที่ต้องการเป็นตัวกําหนดระบบการวัดส่วนใหญ่
วิธีการทดสอบมีผลต่อระบบควบคุม
เฉพาะหลังจากที่ชิ้นส่วนเหล่านั้นถูกกําหนดแล้ว โมเดลเครื่องจักรจึงจะมีความหมาย
ควรส่งอะไรกับ RFQ ISO 6892-1?
ไม่จําเป็นต้องมีข้อกําหนดห้องปฏิบัติการที่ยาว
ภาพวาดตัวอย่างที่มีประโยชน์มักจะบอกเราได้มากกว่าหลายย่อหน้าของข้อกําหนดทั่วไป
สําหรับการกําหนดค่าเริ่มต้น ให้ส่ง:
- วัสดุและเกรด;
- product form;
- specimen drawing;
- ความกว้างและความหนา หรือขนาด;
- ความแรงดึงที่คาดหวัง;
- expected upper test force หากทราบแล้ว;
- ต้องการผลลัพธ์ เช่น Rp0.2, ReH/ReL, Rm และ A;
- Method A1, A2 หรือ B หากโปรซีเยอร์ของคุณระบุ;
- ข้อกําหนดความยาวเกจ / เครื่องวัดการยืด;
- ครอบครัวตัวอย่างที่เล็กที่สุดและใหญ่ที่สุด;
- ประมาณการทดสอบต่อวัน
หากคุณไม่ทราบแรงที่คาดว่าจะมี ให้ส่งข้อกําหนดวัสดุและแบบตัวอย่างมา
ให้นั่นให้ข้อมูลเพียงพอสําหรับเริ่มคํานวณ แทนที่จะต้องเดาจากตัวเลขมาตรฐาน
แผนงานการเลือกระบบทดสอบแรงดึง ISO 6892-1

คําถามที่พบบ่อยเกี่ยวกับเครื่องทดสอบแรงดึง ISO 6892-1
ฉันต้องการกําลังเครื่องเท่าไรสําหรับ ISO 6892-1?
ไม่มีความจุของเครื่องจักรเดียวที่เกี่ยวข้องกับ ISO 6892-1
สําหรับขนาดเริ่มต้น ให้ประมาณแรงที่คาดว่าจะได้จากตัวอย่างบนจากพื้นที่หน้าตัดเดิมและแรงดึงที่คาดหวัง:
แรงคาดหวัง ≈ A₀ × ความต้านแรงดึงที่คาดหวัง
จากนั้นพิจารณาช่วงแรงทํางานปกติ การจัดวางโหลดเซลล์ ด้ามจับ เครื่องวัดการยืดตัว วิธีการควบคุมที่ต้องการ และกลุ่มตัวอย่างก่อนจะตัดสินใจสร้างเครื่องจักรให้เสร็จสมบูรณ์
ฉันจําเป็นต้องใช้เครื่องวัดการขยายตัวสําหรับ ISO 6892-1 หรือไม่?
ขึ้นอยู่กับคุณสมบัติและวิธีการควบคุมที่โปรแกรมทดสอบต้องการ
เมื่อจําเป็นต้องวัดความเครียดของตัวอย่างเพื่อกําหนดคุณสมบัติที่ขึ้นกับความเครียด จะนํามาใช้เครื่องวัดการขยายที่เหมาะสม สําหรับวิธี A1 สัญญาณ extensometer ยังใช้สําหรับการควบคุมอัตราการเครียดแบบวงจรปิด
ดังนั้น เครื่องวัดการยืดที่ถูกต้องจึงขึ้นอยู่กับปัจจัยต่าง ๆ เช่น ความยาวเกจ ช่วงการวัด ผลลัพธ์ที่ต้องการ และกลยุทธ์การควบคุม
ความแตกต่างระหว่างวิธี ISO 6892-1 A1, A2 และ B คืออะไร?
จากมุมมองการเลือกอุปกรณ์ วิธี A1 ใช้การควบคุมอัตราการเครียดแบบวงจรปิดพร้อมฟีดแบ็กจากเครื่องวัดการยืดตัว วิธี A2 เป็นวิธีการแบบวงจรเปิดโดยใช้อัตราการเครียดโดยใช้ความเร็วของหัวตัด ขณะที่วิธี B ควบคุมการทดสอบตามอัตราความเครียดในบริเวณที่เกี่ยวข้อง
มาตรฐานปัจจุบันควรใช้สําหรับอัตราจริง ค่าความคลาดเคลื่อน และการเปลี่ยนขั้นตอน
ฉันจะประมาณแรงดึงก่อนเลือกเครื่องจักรได้อย่างไร?
สําหรับการประมาณค่าอุปกรณ์รอบแรก:
แรงสูงสุดที่คาดหวัง≈พื้นที่หน้าตัดเดิม ×ความต้านแรงดึงที่คาดหวัง
สําหรับตัวอย่างกลม:
A₀ = πd² / 4
สําหรับตัวอย่างสี่เหลี่ยมผืนผ้า:
A₀ = ความกว้าง×ความหนา
ใช้ค่าคาดหวังสูงสุดที่เหมาะสมสําหรับวัสดุและช่วงตัวอย่างที่กําลังทดสอบ ผลลัพธ์คือการประมาณขนาดอุปกรณ์ ไม่ใช่การทดแทนกระบวนการทดสอบ ISO
เครื่องทดสอบแรงดึงสามารถทดสอบตัวอย่างแบบแบน กลม และลวดได้หรือไม่?
เป็นไปได้—โดยมีเงื่อนไขว่าเฟรม ระบบวัดแรง ระยะเคลื่อนที่ และข้อกําหนดอื่น ๆ ของเครื่องจักรครอบคลุมโปรแกรมทดสอบทั้งหมด
การจัดเรียงที่จับอาจยังเปลี่ยนแปลงได้ระหว่างวงศ์ตัวอย่าง ตัวอย่างแบน ตัวอย่างกลม และลวดมีรูปทรงสัมผัสที่แตกต่างกันและมีความเสี่ยงต่อการลื่นไถลหรือความเสียหายเฉพาะที่แตกต่างกันไป
ISO 6892-1 และ ASTM E8/E8M สามารถใช้แทนกันได้หรือไม่?
No. ทั้งสองกล่าวถึงการทดสอบแรงดึงของวัสดุโลหะ แต่เป็นมาตรฐานที่แยกจากกันและไม่ควรถูกใช้แทนกัน
หากโครงการระบุ ASTM E8/E8M ให้กําหนดค่าและรันการทดสอบตามข้อกําหนด ASTM ที่เกี่ยวข้อง หากระบุ ISO 6892-1 ให้ใช้วิธี ISO
สําหรับห้องปฏิบัติการที่ใช้ทั้งสองระบบ นี่เป็นอีกเหตุผลหนึ่งที่ควรกําหนดมาตรฐานที่จําเป็นก่อนกําหนดค่าซอฟต์แวร์ การวัดความลึก และขั้นตอนการทดสอบ
มาตรฐานกําหนดการทดสอบ ตัวอย่างจะกําหนดระบบ
การสอบถามเกี่ยวกับเครื่องทดสอบแรงดึง ISO 6892-1 ฟังดูเฉพาะเจาะจง
สําหรับวิศวกรอุปกรณ์ นี่คือจุดเริ่มต้นของการสนทนา
เรายังต้องดูตัวอย่างอยู่
จากนั้นเส้นทางการเลือกจะชัดเจนขึ้นมาก:
Specimen Geometry
↓
Expected Force
↓
ช่วงการทํางานประจํา
↓
Load Cell
↓
Grips
↓
ผลลัพธ์ที่ต้องการ
↓
Extensometer
↓
Control Method
↓
Machine
ลําดับนี้ช่วยป้องกันข้อผิดพลาดทั่วไป: การเลือกเครื่องทดสอบสากลจากความจุสูงสุดก่อน แล้วค่อยพยายามให้เครื่องทดสอบจริงพอดีกับเครื่องนั้นทีหลัง
หากคุณวางแผนระบบ ISO 6892-1 กรุณาส่งแบบแปลน
รายละเอียดเหล่านี้มีประโยชน์มากกว่าตัวเลขมาตรฐานเพียงอย่างเดียวสําหรับการกําหนดค่าระบบทดสอบ
